

 English
 عربى
-
-
 CKM7140/7150/7163/7180 Плоскошлифовальный станок с программным управлением моделей CKM7140/7150/7163/7180 ЧИТАТЬ ДАЛЬШЕ
-
-
 M512AHD/516AHD/620AHD Высокоточный плоскошлифовальный станок моделей M512AHD/516AHD/620AHD ЧИТАТЬ ДАЛЬШЕ
-
-
 250AH/250AHR/250AHD Высокоточный плоскошлифовальный станок моделей 250AH/250AHR/250AHD ЧИТАТЬ ДАЛЬШЕ
-
-
-
-
-
-
Новости отрасли
Дом / Новости / Новости отрасли / Что означает электроэрозионная обработка в механической обработке? Объяснение электроэрозионной обработки
Что означает электроэрозионная обработка в механической обработке? Объяснение электроэрозионной обработки
 2026.10.07
 Новости отрасли
Закалите вставку формы до твердости 52 HRC, и фреза, которая формовала ее в мягком состоянии, перестанет быть вариантом. Радиус угла 0,3 мм, глубина ребра 40 мм, и инструмент просто не может проникнуть в полость. В этот момент в разговор вступает EDM.
EDM означает электроэрозионную обработку. Ничто не касается заготовки. Фасонный электрод и заготовка находятся в резервуаре с диэлектрической жидкостью, импульсное напряжение перекрывает зазор между ними, и тысячи маленьких искр разъедают металл по одному кратеру за раз. Поскольку режущее действие является термическим, а не механическим, твердость материала перестает быть ограничивающим фактором, поэтому электроэрозионная обработка по-прежнему остается процессом по умолчанию для полостей пресс-форм, закаленных штампов и любой геометрии, которую не может достичь вращающийся резак.
Контент
- 1 Что означает электроэрозионная обработка в механической обработке?
- 2 Как электроискровая эрозия удаляет металл
- 3 Основные виды электроэрозионной обработки
- 4 Что EDM делает хорошо, а где нет
- 5 ЗНК, ПНК и ЧПУ: что означают буквы на электроэрозионном станке
- 6 Электроэрозионная обработка против фрезерования и шлифования: выбирайте по геометрии, а не по привычке
- 7 Что проверить перед покупкой EDM
- 8 Часто задаваемые вопросы: Электроэрозионная обработка в механической обработке
- 8.1 В1: Что означает электроэрозионная обработка в механической обработке?
- 8.2 В2: В чем разница между электроэрозионным станком и проволочным электроэрозионным станком?
- 8.3 В3: Может ли электроэрозионный станок резать закаленную сталь?
- 8.4 В4: В чем разница между станками ZNC, PNC и CNC EDM?
- 8.5 Вопрос 5: Является ли электроэрозионная обработка дорогостоящим процессом обработки?
- 8.6 В6: Какие материалы можно разрезать на электроэрозионном станке?
Что означает электроэрозионная обработка в механической обработке?
Электроэрозионная обработка — это аббревиатура электроэрозионной обработки. На старых чертежах и в разговорах в цехах вы также услышите искровую обработку, искровую эрозию или искровую эрозию. Штамповочная обработка, электроэрозионная обработка с пуансоном, плунжерная электроэрозионная обработка и проволочная электроэрозионная обработка — все это подтипы одного и того же семейства процессов, а не конкурирующие технологии.
Метод вырос из исследований 1940-х годов, когда советские исследователи Б. Р. Лазаренко и Н. И. Лазаренко разработали контролируемую электрическую эрозию в практический процесс механической обработки. То, что превратило лабораторный эффект в производственный инструмент, — это сервоуправление: машине приходится удерживать зазор, измеряемый сотыми долями миллиметра, в то время как каждую секунду происходят сотни или тысячи разрядов.
Три условия определяют каждую операцию EDM:
- Заготовка должна проводить электричество.
- Должен быть доступен электрод в форме желаемой полости, а в электроэрозионной электроэрозионной обработке — проволока.
- Зазор между электродом и заготовкой должен быть заполнен чистой диэлектрической жидкостью.
Как электроискровая эрозия удаляет металл
Вырубной электроэрозионный станок не режет. Оно горит. Цикл повторяется тысячи раз в секунду:
- Сервоголовка продвигает электрод до тех пор, пока зазор не станет достаточно маленьким для разрушения диэлектрика.
- Образуется разрядный канал, течет ток, и температура плазмы в этой единственной точке превышает температуру плавления заготовки.
- С поверхности выбрасывается небольшой кратер расплавленного и испарившегося металла.
- Импульс заканчивается, диэлектрик гасит кратер, а сервопривод слегка втягивается, чтобы свежая жидкость могла смыть обломки.
Поскольку электрод никогда не касается заготовки, нет силы резания, вибрации и отклонения инструмента. Вот почему электроэрозионная обработка может оставить острый внутренний угол, который никогда не сможет создать фреза, всегда имеющая собственный радиус.
Структура электроэрозионной установки: профилированный электрод разрушает проводящую заготовку, когда обе детали погружены в диэлектрическую жидкость.
Основные виды электроэрозионной обработки
EDM — это семейство процессов, а формат электродов — это то, что разделяет участников. Вырубная машина погружает фасонный электрод в полость, проволочная машина пропускает тонкую движущуюся проволоку через пластину, а машина с небольшими отверстиями использует вращающуюся трубку.
| Тип | Электрод | Лучшая геометрия | Типичная работа |
|---|---|---|---|
| Штамповочно-прошивной (грузило, плашечный) электроэрозионный электроэрозионный станок | Фасонный графит или медь | 3D полости, острые внутренние углы, глубокие ребра, глухие детали. | Полости пресс-форм, штампы для ковки и экструзии |
| Электроэрозионная обработка проволоки | Латунная или покрытая проволока диаметром от 0,1 до 0,3 мм. | 2D-профили по всей толщине, конусы, жесткие допуски | Пуансоны, матрицы, прецизионные детали |
| Электроэрозионная обработка малых отверстий | Вращающийся трубчатый электрод | Стартовые отверстия и каналы охлаждения от 0,3 до 3 мм. | Электроэрозионная обработка проволоки start holes, turbine and injection parts |
Если вы взвешиваете два наиболее распространенных варианта, практическое разделение простое: глухие полости и трехмерные детали отправляются на станок для штамповки, а сквозные профили и пластины с жесткими допусками - на проволочный станок. Более пристальный взгляд на грузило EDM и проволока EDM показывает, где они пересекаются, а где нет.
Что EDM делает хорошо, а где нет
Если честно, то EDM приобретает возможности за время цикла. Используйте его там, где геометрия или материал исключают возможность традиционной резки.
Сильные стороны
- Обрабатывает любой проводящий материал независимо от твердости, включая инструментальную сталь твердостью 60HRC, карбиды, титановые и никелевые сплавы.
- Никакой режущей силы, поэтому тонкие стенки, тонкие ребра и тонкие детали выдерживают операцию.
- Острые внутренние углы и глубокие узкие прорези, которые не может произвести ни одна вращающаяся фреза.
- Тонкая отделка с помощью специальных цепей генератора, часто в микронном диапазоне.
Ограничения
- Заготовка должна проводить электричество, поэтому стекло, пластик и большая часть керамики исключены.
- Скорость съема металла ниже, чем при фрезеровании, поэтому черновая обработка больших объемов обходится дорого.
- В результате этого процесса на деталях, критически важных для усталости, остается переработанный или белый слой, который может потребоваться удалить.
- Электроды изнашиваются, и их необходимо заправлять или заменять, а диэлектрическую жидкость необходимо фильтровать и утилизировать.
ЗНК, ПНК и ЧПУ: что означают буквы на электроэрозионном станке
На этикетках электроэрозионных станков используются три аббревиатуры. Они описывают, какая часть машины находится под числовым программным управлением, и это является самым важным фактором, определяющим цену и то, кто может управлять машиной.
Типичная конфигурация управляемой оси для класса электроэрозионного станка. Фактическое количество осей зависит от производителя и модели.
ZNC: числовое управление по оси Z
На станке ZNC ось Z, которая представляет собой погружение электрода, управляется сервоприводом, а позиции X и Y позиционируются вручную с помощью маховиков и циферблатов. Это рабочие лошадки для простой работы с пресс-формами и штампами: быстрая настройка для единичных полостей и нетребовательность к оператору. Типичным примером является 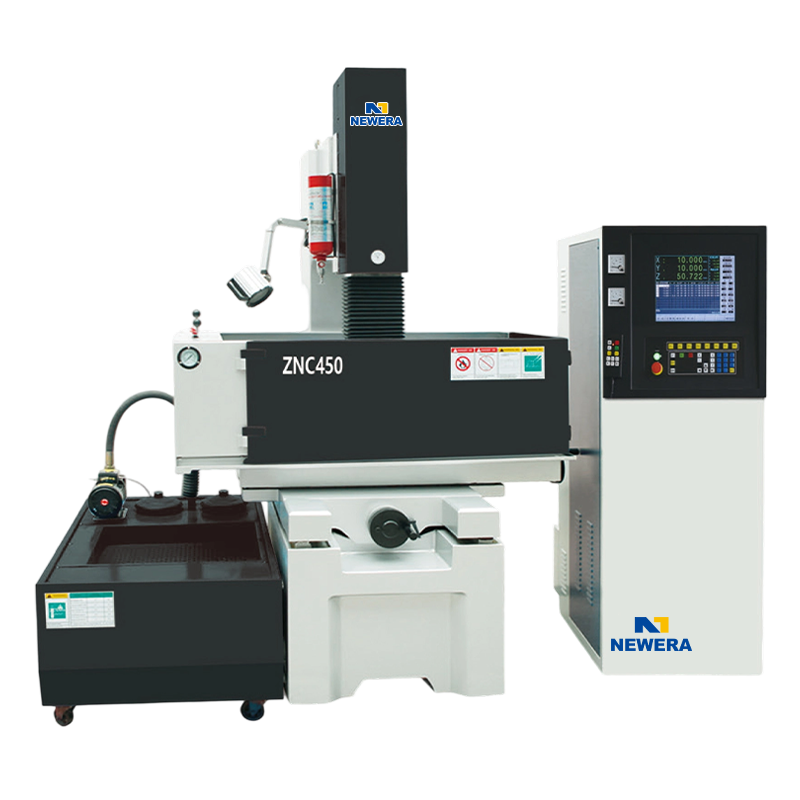 ZNC 450 EDM токарно-прошивной станок/эрозионно-эрозионный станок Опционально: шкаф управления EDM Посмотреть продукт → Станок класса ZNC-450, предназначенный для обработки небольших и средних полостей.
PNC: программируемое числовое управление
X, Y и Z программируются, поэтому машина автоматически позиционирует электрод и запускает многоэтапные программы. Сюда входят пресс-формы с несколькими полостями и повторяющаяся работа, при которой ручное позиционирование отнимает всю смену. Машины этого класса, такие как 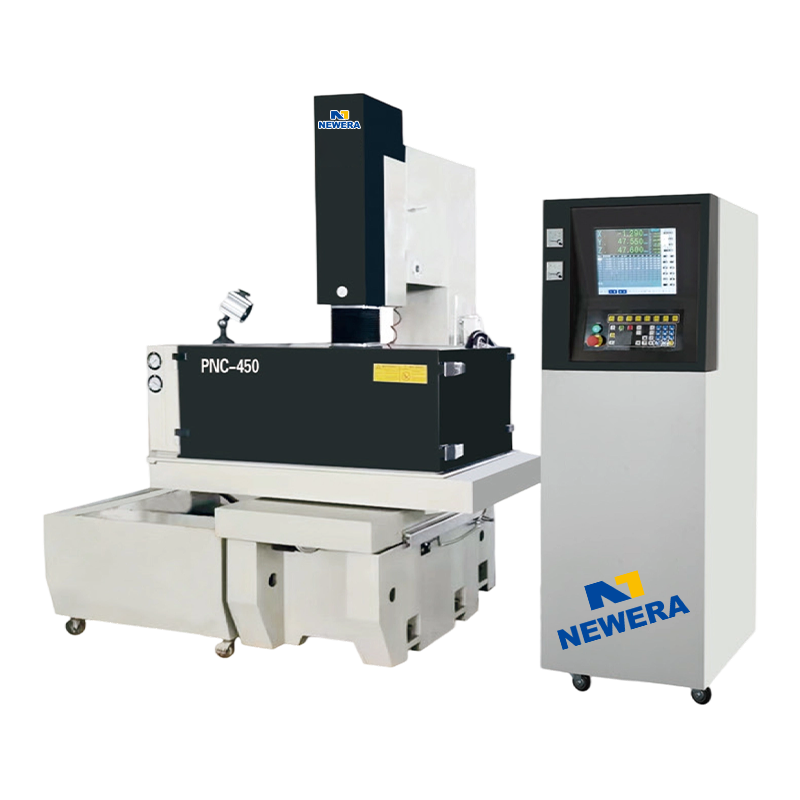 PNC 450 EDM токарно-прошивной станок/прошивной электроэрозионный станок Опционально: Электрический шкаф из вольфрамовой стали PNC (постоянный ток) Посмотреть продукт → PNC-450 находится между ручным ZNC и полностью программируемым ЧПУ как по возможностям, так и по цене.
ЧПУ: компьютерное числовое управление
Полное ЧПУ добавляет орбитальную, многоосную интерполяцию, сохраненные программы и, на более крупных моделях, автоматическую смену электродов. Это выбор для сложных трехмерных полостей, автономных производств и цехов, где необходимы повторяемые результаты из одной смены в другую. Большие объемы работ следуют той же логике, поэтому  Электроэрозионный станок с ЧПУ 650/прошивной станок/эрозионно-эрозионный станок Дополнительно: Электрический блок с ЧПУ (серводвигатель переменного тока/Япония Panasonic) Посмотреть продукт → Станок класса CNC-650 обычно используется, когда на одной платформе должны работать как детализированные полости, так и более крупные блоки пресс-форм.
Электроэрозионная обработка против фрезерования и шлифования: выбирайте по геометрии, а не по привычке
Выбор процесса обычно сводится к трем вопросам: насколько тверд материал, насколько глубоким и узким является элемент и насколько тонкой должна быть поверхность? Фрезерование выигрывает по скорости съема, когда фреза физически может достичь геометрии. Шлифование выигрывает, когда вам нужна плоскостность и контроль размеров доступных поверхностей. Электроэрозионная обработка выигрывает, когда геометрия недостижима или материал уже затвердел.
0.5
0.8
0.6
1.6
Грузило электроэрозионное Электроэрозионная обработка проволоки Шлифование Фрезерование с ЧПУ
Репрезентативные средние значения шероховатости поверхности в микронах Ra из общих справочников по механической обработке. Фактические результаты зависят от станка, настроек генератора, инструмента и материала заготовки.
Практическим следствием является двухэтапный рабочий процесс, который уже используется в большинстве мастерских по изготовлению пресс-форм: фрезерование полости до мягкости, оставляя одинаковый припуск, затем термообработка и окончательная обработка электроэрозионной обработкой. Пропустить этап электроэрозионной обработки означает либо принять радиус фрезы в углу, либо заплатить за фрезу меньшего размера и гораздо более длинный цикл фрезерования.
Что проверить перед покупкой EDM
Спецификации выглядят одинаково; различия проявляются в рабочем объеме и в том, как машина ведет себя в пятницу днем. Прежде чем сравнивать цены, спросите эти цифры:
- Размеры рабочего резервуара и максимальный вес заготовки измерены с установленными электрододержателем и патроном.
- Ход по осям X, Y и Z, а также достаточно ли хода по Z для фактически используемой длины электрода.
- Диапазон мощности генератора, наилучшее качество поверхности, которого он может достичь, и количество программ, которые можно сохранить.
- Устройство смены электродов или емкость магазина, если в план входит автоматическая обработка.
- Диэлектрическая фильтрация, охлаждение и емкость резервуара, которые влияют как на эксплуатационные расходы, так и на стабильность качества готовой продукции.
- Наличие запасных частей и реалистичное время ответа службы поддержки в вашем регионе.
Nantong New Era Technology занимается производством станков с ЧПУ более 20 лет и производит штамповочные станки с ЧПУ, ЧПУ и ЧПУ, от небольших полостей до крупных блоков форм, а также вертикальные и горизонтальные обрабатывающие центры, плоскошлифовальные и гравировальные станки. Если вы хотите сопоставить модели с вашим собственным набором деталей, полезно начать с Модельный ряд электроэрозионно-прошивных станков и работайте наружу от самой большой полости, которую вы ожидаете обжечь.
Часто задаваемые вопросы: Электроэрозионная обработка в механической обработке
В1: Что означает электроэрозионная обработка в механической обработке?
EDM означает электроэрозионную обработку, также называемую искровой обработкой или искровой эрозией. Он удаляет металл с помощью контролируемых электрических разрядов между электродом и проводящей заготовкой, погруженной в диэлектрическую жидкость.
В2: В чем разница между электроэрозионным станком и проволочным электроэрозионным станком?
Sinker EDM использует профилированный графитовый или медный электрод для прожига трехмерной полости. Проволочная электроэрозионная обработка использует тонкую движущуюся проволоку для резки двумерных профилей через пластину, обычно для пуансонов и штампов.
В3: Может ли электроэрозионный станок резать закаленную сталь?
Да. Поскольку электроэрозионная обработка режет термически, а не механически, она обрабатывает инструментальную сталь с твердостью 60HRC, карбиды, титановые и никелевые сплавы так же легко, как и мягкую сталь, при условии, что материал проводит электричество.
В4: В чем разница между станками ZNC, PNC и CNC EDM?
Машины ZNC сервоуправляют осью Z с ручным позиционированием по X и Y. Станки с ЧПУ добавляют программируемые X, Y и Z. Высекальные станки с ЧПУ добавляют полное программирование, вращение по орбите, дополнительные оси и часто автоматическую смену электродов.
Вопрос 5: Является ли электроэрозионная обработка дорогостоящим процессом обработки?
Почасовая ставка обычно выше, чем при фрезеровании, из-за производства электродов, управления диэлектриками и более медленной скорости удаления. Это по-прежнему экономически эффективно там, где геометрия исключает фрезерование, например, глубокие ребра и острые внутренние углы.
В6: Какие материалы можно разрезать на электроэрозионном станке?
Любой электропроводящий материал, включая закаленную инструментальную сталь, нержавеющую сталь, карбид, титан, инконель, алюминий и медь. Пластмассы, стекло и большая часть технической керамики не подлежат электроэрозионной обработке.
Три буквы на чертеже говорят вам прежде всего об одном: деталь невозможно обработать вращающейся фрезой либо потому, что материал слишком твердый, либо из-за слишком жесткой геометрии. Как только это станет ясно, оставшиеся решения касаются электрода, класса управления и рабочего диапазона, и на эти вопросы любой машиностроитель должен быть в состоянии ответить реальными цифрами, а не прилагательными.
Если вас заинтересовала наша продукция, пожалуйста, свяжитесь с нами.
КОНТАКТНЫЕ ДАННЫЕ
Nantong New Era Technology Co., LTD
- Промышленный парк «Усин», район Чунчуань, город Наньтун, провинция Цзянсу, Китай.
- ТЕЛ:+86-19851302688
- Эл. почта: [email protected]
Продукция
Быстрая ссылка
Новости
Мобильный терминал
