English
 عربى
-
-
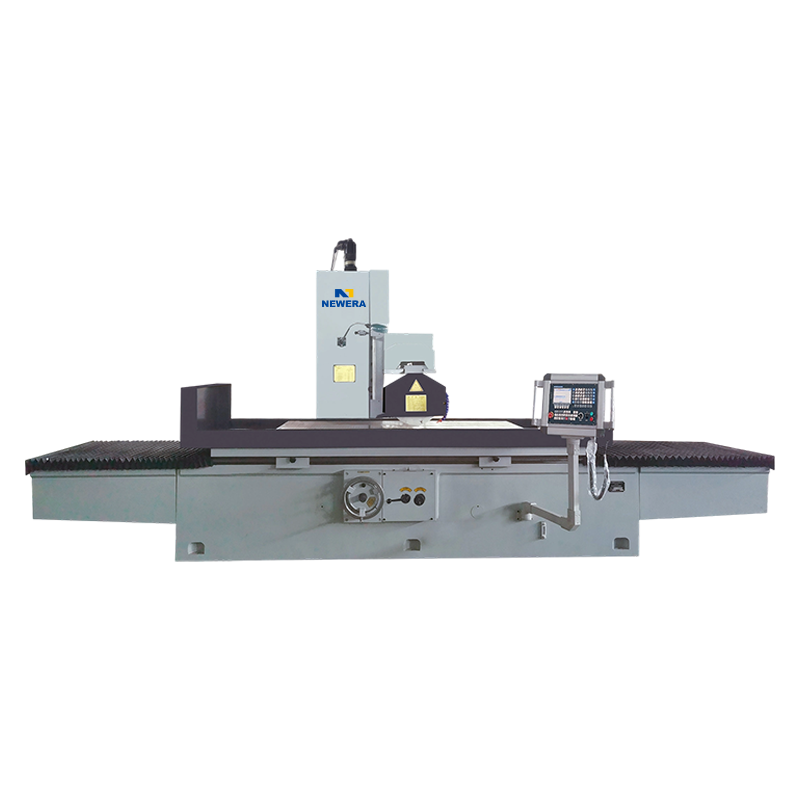 CKM7140/7150/7163/7180 Плоскошлифовальный станок с программным управлением моделей CKM7140/7150/7163/7180 ЧИТАТЬ ДАЛЬШЕ
-
-
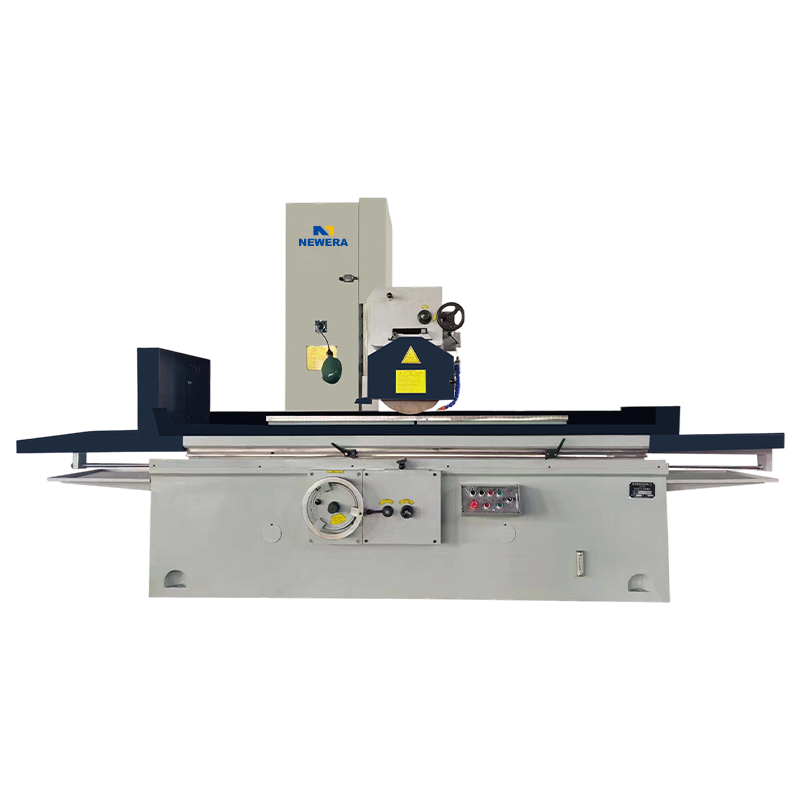
 M512AHD/516AHD/620AHD Высокоточный плоскошлифовальный станок моделей M512AHD/516AHD/620AHD ЧИТАТЬ ДАЛЬШЕ
-
-
 250AH/250AHR/250AHD Высокоточный плоскошлифовальный станок моделей 250AH/250AHR/250AHD ЧИТАТЬ ДАЛЬШЕ
-
-
-
-
-
-
Новости отрасли
Дом / Новости / Новости отрасли / Объяснение электроэрозионной обработки: процесс, инструмент и выбор станка
Объяснение электроэрозионной обработки: процесс, инструмент и выбор станка
 2026.10.14
 Новости отрасли
Внутренний угол толщиной 0,6 мм в закаленной вставке пресс-формы H13 заставляет небольшую концевую фрезу врезаться в сталь твердостью 52 HRC, а это тяжелейшая работа по поломке инструмента, от которой большинство мастерских предпочли бы отказаться. Электроэрозионная обработка полностью обходит эту проблему: электрод никогда не касается заготовки режущей кромкой, а металл удаляется контролируемыми электрическими искрами, а не механическим сдвигом.
Это единственное различие объясняет все, что следует дальше, в том числе, почему электроэрозионная обработка режет закаленную инструментальную сталь, карбиды и никелевые сплавы по одной и той же логике, почему это медленнее, чем фрезерование, и почему уровень контроля штамповочного станка (ZNC, PNC или CNC) обычно имеет большее значение, чем размер рабочего стола.
Контент
- 1 Что делает электроэрозионная обработка, чего не могут фрезерование и шлифование
- 2 Как искра удаляет металл
- 3 Электроэрозионная обработка, проволока и электроэрозионная обработка небольших отверстий: три процесса, три задачи
- 4 Что решает результат: электрод, генератор, промывка
- 5 ZNC, PNC и CNC: соответствие уровня управления заданию
- 6 Что проверить перед заказом
- 7 Часто задаваемые вопросы об электроэрозионной обработке
Что делает электроэрозионная обработка, чего не могут фрезерование и шлифование
Первый вывод: выбирайте электроэрозионную обработку, если заготовка электропроводна, имеет твердость примерно 45 HRС и имеет полости или углы, до которых не может добраться вращающаяся фреза. Эта комбинация охватывает большинство вставок пресс-форм, штампов, экструзионных инструментов и закаленных деталей аэрокосмической отрасли.
Фрезерование и шлифование упираются в одни и те же три стены:
- Твердость: твердосплавный инструмент выдерживает твердость примерно 45 HRC в обычном производстве. При превышении этого срока срок службы инструмента становится непредсказуемым, а стоимость детали резко возрастает.
- Геометрия: внутренний угол 0,6 мм требует фрезы диаметром 1,2 мм, которая хрупка даже при обработке мягкой стали и непригодна для использования в закаленной заготовке.
- Сила: тонкие ребра и глубокие пазы прогибаются под режущей нагрузкой, поэтому допуски смещаются задолго до того, как инструмент изнашивается.
Электроэрозионная обработка устраняет все три ограничения, поскольку эрозия является термической, а не механической. Усилие обработки, воздействующее на заготовку, близко к нулю, твердость перестает быть решающим фактором, и может быть изготовлена любая форма, которую физически может достичь электрод, включая глухие полости с острыми внутренними углами.
Компромиссы реальны: меньшая скорость съема металла, чем при черновом фрезеровании, повторный слой, который иногда приходится удалять впоследствии, расходуемые электроды и диэлектрическая жидкость для управления и фильтрации.
Ориентировочные потолки твердости при обычном производстве. Для электроэрозионной обработки истинным пределом является электропроводность, а не твердость.
Как искра удаляет металл
Каждый разряд длится несколько микросекунд и повторяет одни и те же четыре этапа. Сервопривод продвигает электрод до тех пор, пока зазор не станет достаточно маленьким; диэлектрик разрушается и образуется плазменный канал; канал плавит и испаряет небольшой объем материала заготовки и электрода; ток выключается, плазма коллапсирует, и следующий импульс выносит обломки из зазора.
Поскольку сервопривод постоянно восстанавливает этот зазор, электрод никогда не касается заготовки. Вот почему штамповщик может прожечь полость в закаленном блоке, не оставляя следов инструмента, которые могла бы оставить фреза.
Из этого следуют два практических следствия. Во-первых, зазор — это рабочий размер, а не ошибка, поэтому размер электрода должен быть меньше ширины примерно на ширину зазора для чистового прохода. Во-вторых, износ электрода неизбежен, поскольку часть энергии каждого разряда всегда уходит в инструмент.
Схема прошивного электроэрозионного зазора: плунжер пропускает фасонный электрод через залитый диэлектрик, и каждый импульс разрушает небольшой объем металла.
Электроэрозионная обработка, проволока и электроэрозионная обработка небольших отверстий: три процесса, три задачи
Электроэрозионная обработка – это не один процесс. Три варианта охватывают практически все промышленные работы, и выбор между ними определяется геометрией, а не материалом.
| Вариант | Электрод-инструмент | Типичная геометрия | Основное ограничение |
|---|---|---|---|
| Прошивной (плунжерный) электроэрозионный станок | Фасонный медный, графитовый или медно-вольфрамовый электрод. | Слепые 3D полости, ребра, острые внутренние углы, гравировка | Один электрод на форму, если не используется вращение по орбите; медленнее, чем подключение через профили |
| Электроэрозионная обработка проволоки | Латунная или покрытая проволока, обычно от 0,1 до 0,3 мм. | Сквозные профили, пуансоны и матрицы, экструзионные матрицы, конические разрезы | Только сквозные разрезы; заготовка должна быть токопроводящей; ограниченное 3D-формирование |
| Электроэрозионная обработка малых отверстий | Вращающийся трубчатый электрод | Стартовые отверстия для электроэрозионной обработки, каналы охлаждения, глубокие небольшие отверстия | Ограничено небольшими диаметрами; медленно, когда удаляются большие объемы |
Прошивка - это вариант, от которого зависит большинство цехов по изготовлению форм и штампов, поскольку полости, ребра и запорные кромки редко проходят прямо через блок. Если вы новичок в этом процессе, этот обзор цеха для чего используется электроэрозионная обработка рассматривает ту же тему более подробно.
Что решает результат: электрод, генератор, промывка
Три переменные определяют результат работы любого перфоратора, независимо от марки:
- Материал электрода. Медь удерживает мелкие детали и обеспечивает наилучшее качество поверхности; графит быстрее удаляет материал и меньше изнашивается; медно-вольфрамовый сплав предназначен для мельчайших деталей и для резки твердого сплава.
- Настройки генератора. Энергия разряда контролирует скорость съема и качество поверхности, и они движутся в противоположных направлениях: больше энергии сгорает быстрее и грубее.
- Промывка. Диэлектрический поток через зазор или вокруг него очищает мусор. Слабая промывка вызывает искрение, неустойчивое горение и конусность стенок полости.
Финиш, которого вы можете достичь, на самом деле зависит от времени. Полость, черновая обработка которой занимает полчаса, может занять несколько часов, чтобы довести ее до зеркального блеска, поскольку на финальных проходах используется мало энергии и движение по орбите, а не грубая сила.
Типичные значения Ra указаны для стадий электроэрозионной обработки. Для более тонкой отделки требуется меньшая энергия разряда и более длительное время вращения.
ZNC, PNC и CNC: соответствие уровня управления заданию
Уровень управления решает, какая часть процесса выполняется автоматически, и для станка с заданным размером рабочего стола это является самым важным фактором, влияющим на цену. Такой производитель, как Наньтун Технологии Новой Эры Именно по этой причине разделяет диапазон грузил на три контрольных семейства.
ZNC: контроль глубины для повторяющихся работ
Грузило ZNC приводит в движение ось Z с помощью сервопривода и числовой настройки глубины, в то время как X и Y позиционируются вручную. Он подходит для работ, где форма электрода фиксирована, глубина известна и одна и та же работа повторяется. Настройка выполняется быстро, управление легко обучается, а машина прекрасно себя зарекомендовала в инструментальных цехах, где один оператор выполняет несколько работ. ZNC-550 находится в середине этого семейства, между компактным ZNC-450 и более крупным ZNC-700.
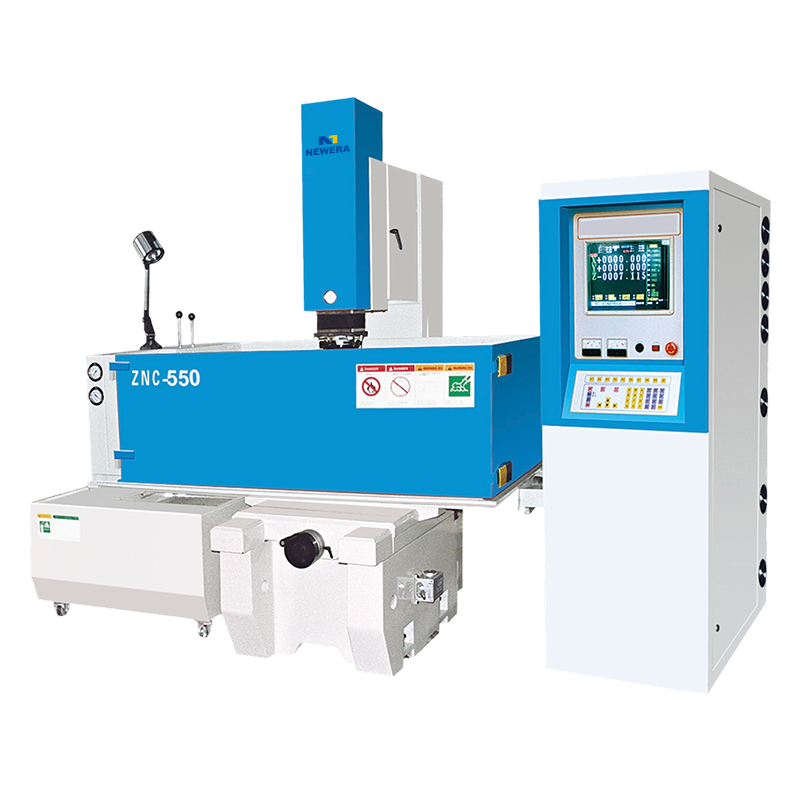 ZNC 550 EDM токарно-прошивной станок/эрозионно-эрозионный станок Опционально: шкаф управления EDM Посмотреть продукт →
PNC: программируемые шаги глубины
Грузило PNC добавляет программируемые шаги по оси Z, поэтому один электрод может выполнять несколько уровней глубины или последовательность черновых и чистовых проходов без присутствия оператора у пульта управления. Это подходит для многоместных форм и мелкосерийного производства, где один электрод используется на разной глубине. Модели варьируются от PNC-350 до PNC-550.
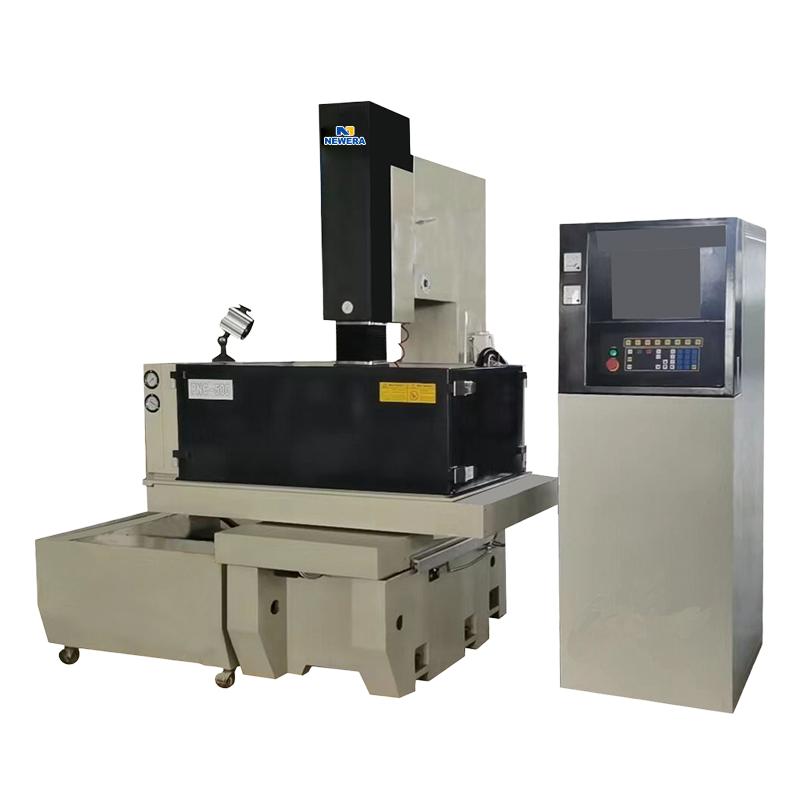 PNC 500 EDM токарно-прошивной станок/прошивной электроэрозионный станок Опционально: Электрический шкаф из вольфрамовой стали PNC (постоянный ток) Посмотреть продукт →
ЧПУ: орбитальное, многоосное и автоматическое управление
Грузило с ЧПУ управляет X, Y и Z, а часто и осью C, под полным числовым контролем. Это обеспечивает возможность вращения по орбите, что позволяет одному электроду меньшего размера выполнять черновую и чистовую обработку полости, улучшает промывку и сокращает количество электродов в сложной форме. Это также позволяет осуществлять автоматическую замену электродов и работу при выключении света, что позволяет компенсировать более высокую закупочную цену при работе с несколькими полостями. Ассортимент грузил с ЧПУ варьируется от CNC-450 до CNC-1800.
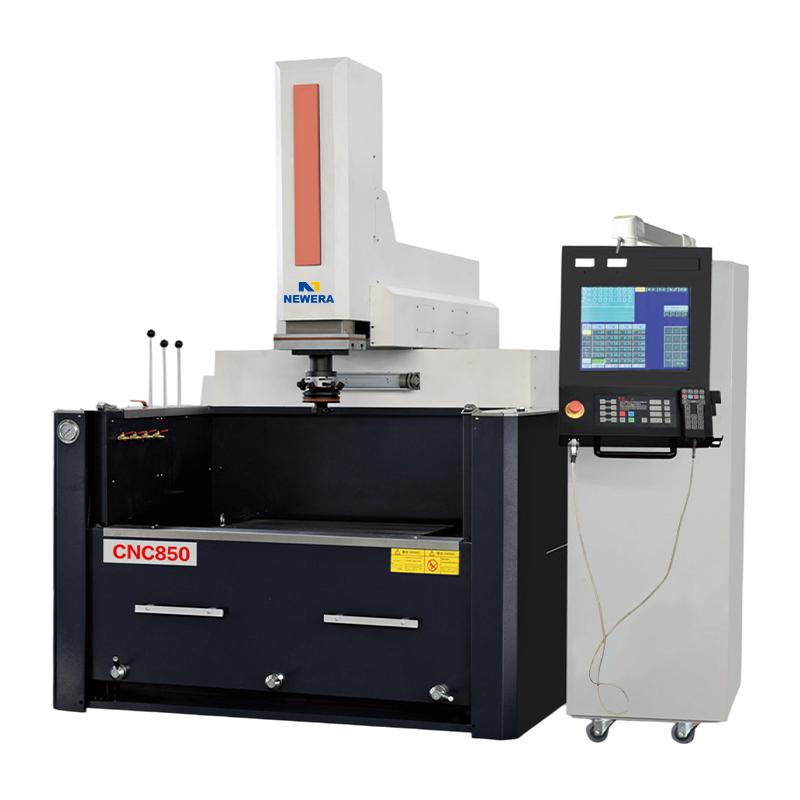 Электроэрозионный станок с ЧПУ 850/прошивной станок/эрозионно-эрозионный станок Дополнительно: Электрический блок с ЧПУ (серводвигатель переменного тока/Япония Panasonic) Посмотреть продукт →
Что проверить перед заказом
Пять вопросов отделяют машину, которая подходит для вашей работы, от машины, которая простаивает:
- Рабочий стол и путешествие. Измерьте самый большой электрод, а не самую большую часть, и убедитесь, что электрод может достичь положения полости с запасом.
- Диапазон генератора. Спросите, сколько разрядных контуров у машины и какой Ra она держит при производстве, а не то, что утверждается в брошюре.
- Варианты промывки. Сквозной электрод, боковая промывка и вакуумная система подходят для полостей различной формы; один только метод ограничит вас.
- Контроль и обучение. Грузилу с ЧПУ нужен оператор, который может программировать орбиты и смещения электродов; ZNC этого не делает.
- Поддерживать. Запасные части, выбор материалов для электродов и ввод в эксплуатацию на месте имеют большее значение для электроэрозионного станка, чем для фрезерного станка, поскольку поведение генератора зависит от машины и редко фиксируется на месте.
Часто задаваемые вопросы об электроэрозионной обработке
Вопрос 1. Для чего применяется электроэрозионная обработка?
Он обрабатывает проводящие материалы, которые слишком тверды или слишком сложны для фрезерования: полости пресс-форм, вставки штампов, экструзионные матрицы, маленькие глубокие отверстия и закаленные детали аэрокосмической промышленности.
В2. Какие материалы можно обрабатывать электроэрозионной обработкой?
Любой электропроводящий материал, включая закаленную инструментальную сталь, карбид, титан, инконель, алюминий и медь. Керамику и большинство пластмасс нельзя обрабатывать электроэрозионной обработкой.
Вопрос 3. В чем разница между электроэрозионным станком и проволочным электроэрозионным станком?
Sinker EDM вжигает фигурный электрод в заготовку, создавая слепые трехмерные полости. Проволочная электроэрозионная обработка разрезает сквозной профиль с помощью движущейся проволоки, что ускоряет обработку пуансонов, матриц и любых разрезов, проходящих через деталь.
Вопрос 4. Может ли электроэрозионный станок резать сталь после термообработки?
Да, и это его главное преимущество. Закалка обычно проводится перед электроэрозионной обработкой, поэтому полость обжигается до окончательной твердости и не возникает никаких искажений в результате второй термообработки.
Вопрос 5. Какой материал электродов лучше всего подходит для электроэрозионной обработки?
Графит для быстрой черновой обработки с низким износом, медь для мелких деталей и наилучшего качества поверхности, а медь-вольфрам для мельчайших деталей или при обработке твердых сплавов.
Вопрос 6. Как мне выбрать между станком ZNC, PNC и электроэрозионным станком с ЧПУ?
Сопоставьте контроль с работой. Повторяющиеся работы с одной глубиной подходят для ZNC, запрограммированные партии на несколько глубин подходят для PNC, а сложные формы, требующие вращения по орбите, нескольких электродов или автоматической работы, оправдывают CNC.
Если вас заинтересовала наша продукция, пожалуйста, свяжитесь с нами.
КОНТАКТНЫЕ ДАННЫЕ
Nantong New Era Technology Co., LTD
- Промышленный парк «Усин», район Чунчуань, город Наньтун, провинция Цзянсу, Китай.
- ТЕЛ:+86-19851302688
- Эл. почта: [email protected]
Продукция
Быстрая ссылка
Новости
Мобильный терминал