

 English
 عربى
-
-
 CKM7140/7150/7163/7180 Плоскошлифовальный станок с программным управлением моделей CKM7140/7150/7163/7180 ЧИТАТЬ ДАЛЬШЕ
-
-
 M512AHD/516AHD/620AHD Высокоточный плоскошлифовальный станок моделей M512AHD/516AHD/620AHD ЧИТАТЬ ДАЛЬШЕ
-
-
 250AH/250AHR/250AHD Высокоточный плоскошлифовальный станок моделей 250AH/250AHR/250AHD ЧИТАТЬ ДАЛЬШЕ
-
-
-
-
-
-
Новости отрасли
Дом / Новости / Новости отрасли / Электроэрозионный станок с ЧПУ: характеристики, стоимость и руководство по покупке для литейных цехов
Электроэрозионный станок с ЧПУ: характеристики, стоимость и руководство по покупке для литейных цехов
 2026.10.21
 Новости отрасли
Закаленная штамповочная матрица D2, твердосплавный пуансон, вставка экструзионной матрицы — как только эти детали выходят из печи с твердостью 58–62 HRC, фрезерование прекращается, а шлифование становится медленным и дорогим. Электроэрозионный станок с ЧПУ решает эту проблему. Он удаляет металл с помощью подвижного проволочного электрода и струи деионизированной воды и никогда не касается заготовки твердым инструментом.
На первом месте стоит краткий ответ: проволочная электроэрозионная обработка — это правильный процесс, если ваша геометрия представляет собой сквозной профиль или прямоконусную форму, а допуск составляет менее примерно ±0,01 мм. Это неправильный процесс для слепых полостей с трехмерной детализацией, для простых деталей большого объема и для всего, что не проводит электричество. В оставшейся части этой страницы объясняется, как отличить эти случаи друг от друга, какие спецификации на самом деле определяют, подходит ли машина для вашей работы, и что проверить, прежде чем подписывать заказ на поставку.
Контент
- 1 Как электроэрозионный станок с ЧПУ удаляет металл
- 2 Характеристики, которые определяют, подойдет ли машина для вашей работы
- 3 Где проволочная электроэрозионная обработка заслужила свое место, а где нет
- 4 Проволочно-эрозионный электроэрозионный станок и электроэрозионный электроэрозионный станок не являются конкурентами.
- 5 Контрольный список покупок и эксплуатационные расходы
- 6 Часто задаваемые вопросы
- 6.1 Вопрос 1. Как работает электроэрозионный станок с ЧПУ?
- 6.2 В2. В чем разница между проволочным электроэрозионным электроэрозионным станком и грузильным электроэрозионным станком?
- 6.3 Вопрос 3. Какой допуск может выдерживать электроэрозионный станок с ЧПУ?
- 6.4 Вопрос 4. Какой диаметр проволоки выбрать?
- 6.5 Вопрос 5. Может ли электроэрозионный станок резать закаленную сталь и твердый сплав?
- 6.6 Вопрос 6. Что влияет на цену электроэрозионного станка с ЧПУ?
Как электроэрозионный станок с ЧПУ удаляет металл
На проволочном станке электрод представляет собой катушку тонкой проволоки — обычно латунной или оцинкованной латуни толщиной от 0,10 до 0,33 мм или молибденовой проволоки, где предпочтительна многоразовая проволока. Проволока проходит от подающей катушки через натяжные ролики вниз через верхнюю направляющую и промывочное сопло, через заготовку и наружу через нижнюю направляющую под столом. Проволока никогда не касается детали. Вместо этого контролируемая искра пронзает зазор между проволокой и заготовкой внутри потока деионизированной воды, которая смывает мусор и сохраняет стабильность реза.
Поскольку при резке проволока подвергается эрозии, пропил всегда шире, чем сама проволока. В качестве рабочего числа черновой проход открывает зазор примерно 0,03 мм с каждой стороны, поэтому проволока диаметром 0,25 мм оставляет зазор примерно 0,31 мм. Тот же самый зазор объясняет, почему электроэрозионная обработка проволоки не может создать острый внутренний угол: наименьший радиус, которого может достичь процесс, — это радиус проволоки плюс искровой промежуток.
Большинство машин заканчивают обработку несколькими проходами. Высокоэнергетический черновой проход быстро удаляет основную часть материала, а два-четыре скользящих прохода при низкой энергии доводят поверхность до необходимой шероховатости и снимают повторно отлитый слой, оставленный искрой черновой обработки. Станки, которые выполняют большее количество проходов с более тонкими шагами энергии, обеспечивают более жесткие допуски и часто исключают операцию вторичной чистовой обработки. На чувствительных к ценам рынках молибденовая проволока многократного использования в сочетании с многопроходной резкой является распространенной конфигурацией, как описано в литературе поставщиков для этого класса машин, поскольку проволоку можно повторно нарезать и использовать повторно, а не выбрасывать после одного прохода.
Характеристики, которые определяют, подойдет ли машина для вашей работы
Диаметр проволоки определяет наименьший угол
Начните здесь, потому что это число определяет все остальное. Если ваши штампы имеют внутренний радиус 0,1 мм, проволока диаметром 0,33 мм никогда их не изготовит, каким бы хорошим ни был генератор. Соотношение достаточно просто вычислить на обратной стороне конверта.
Компромисс – скорость и надежность. Более тонкая проволока режется медленнее, легче ломается и требует более тонкой промывки и лучших направляющих проволоки. Выбирайте наибольший диаметр, который позволяет ваш самый узкий угол, и сдавайтесь только тогда, когда вас вынуждает геометрия.
Ход, нагрузка на стол и высота по оси Z
Определите самую большую часть, которую вы собираетесь разрезать, добавьте приспособление и зазор сопла, а затем проверьте ход Z, а не только ход X и Y. Машина, которая подходит к пластине, но не к приспособлению, будет простаивать без дела. Нагрузка стола становится актуальной, как только вы разрезаете стопку мелких деталей или тяжелую штамповку за один установ.
Возможность конусности
Двухосный станок режет только прямые стены. Головка с конусом ±15° покрывает углы затылка матрицы и угла уклона; ±30° позволяет выполнять большинство работ по экструзии и впрыску. Угол конуса всегда указывается для определенной высоты заготовки, а полезный угол уменьшается по мере того, как деталь становится выше, поэтому запрашивайте график конуса, а не номер в заголовке.
Генератор, пропускной контроль и антиэлектролиз
Генератор определяет скорость резки, качество поверхности и толщину отлитого слоя. Проверьте, сколько проходов поддерживают опоры управления, выбираются ли автоматически параметры для комбинации материала и проволоки, а также есть ли в машине настройки антиэлектролиза. Эти настройки имеют значение, если вы режете карбид или спеченную инструментальную сталь, где кобальтовая связка уязвима для разрушения диэлектрика.
Автоматизация
Автоматическая заправка и повторная заправка проволоки, измельчитель проволоки, резка под водой и автоматический перезапуск после обрыва проволоки — это функции, которые определяют, будет ли машина работать ночью или будет ждать оператора утром.
Где проволочная электроэрозионная обработка заслужила свое место, а где нет
Электроэрозионная обработка проволоки находится в самом конце диапазона допусков. Это стандартный процесс для штампов и пуансонов, прогрессивных штампов, штампов для экструзии и волочения, твердосплавных вставок, мелких пазов, тонких стенок и небольших партий закаленных деталей для аэрокосмической или медицинской промышленности, где альтернативой может быть отжиг компонента, его механическая обработка и повторная закалка со всем вытекающим из этого риском деформации.
В штамповочном цехе рабочий процесс обычно происходит наоборот: черновая обработка профиля на вертикальном обрабатывающем центре, оставляя припуск от 0,2 до 0,5 мм, отправка детали на термообработку, затем обработка на проволочном станке. Цель этого этапа предварительной обработки не в том, чтобы разрезать твердую сталь, а в том, чтобы удалить большую часть материала, пока блок еще мягкий, дешевый и легко режется, поэтому проволоке остается только сделать последний проход.
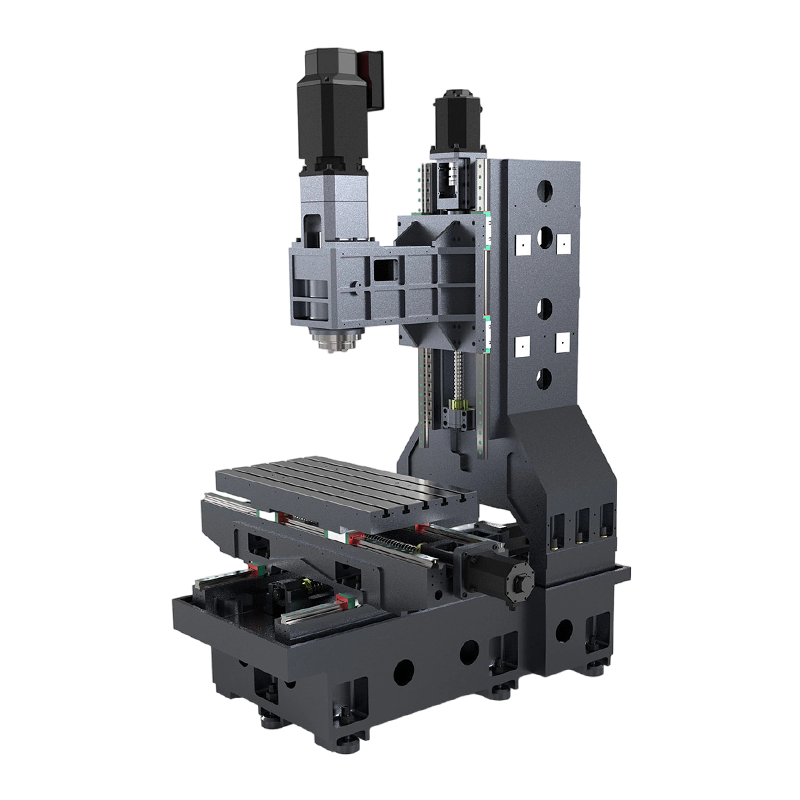 Экономичный вертикальный обрабатывающий центр VMC EV850 Этот экономичный вертикальный обрабатывающий центр, являющийся опцией предварительной обработки для процессов электроэрозионной обработки проволоки, удаляет сыпучий материал перед термообработкой и окончательной отделкой проволоки. Посмотреть продукт →
Электроэрозионная обработка проволоки — неправильный ответ в трех ситуациях. Слепые полости трехмерной формы физически недоступны для проволоки. Простые профили большого объема фрезеруются быстрее и дешевле. Очень глубокие и узкие порезы плохо промываются, что замедляет рез и увеличивает вероятность поломки проволоки, поэтому тонкие высокие ребра и неуклюжие складки заслуживают пробного разреза, прежде чем вы вообще приступите к процессу.
Проволочно-эрозионный электроэрозионный станок и электроэрозионный электроэрозионный станок не являются конкурентами.
Многие начинающие покупатели полагают, что им придется выбирать между двумя процессами EDM. На практике в большинстве цехов по изготовлению пресс-форм и штампов используются оба метода, поскольку они решают противоположные задачи. Проволочная электроэрозионная обработка непревзойденна при обработке сквозных профилей и отверстий с острыми углами. Sinker EDM — единственный способ вплавить глухую полость, ребро или трехмерную форму в закаленный блок. Если вы все еще взвешиваете эти два показателя, это сравнение проволочная электроэрозионная обработка и электроэрозионная обработка с грузилом решает вопрос за десять минут.
| Точка сравнения | Электроэрозионная резка проволоки с ЧПУ | Токарно-эрозионный электроэрозионный станок с ЧПУ |
|---|---|---|
| Режущий инструмент | Проволочный электрод, 0.10 to 0.33 mm | Обработанный графитовый или медный электрод |
| Геометрия | Сквозные профили, конические стенки, отверстия для пуансонов и штампов. | Слепые полости, ребра, глубокая 3D-детализация. |
| Самый маленький внутренний угол | Проволока radius plus spark gap, roughly 0.08 to 0.20 mm | Устанавливается детализацией электрода, часто более мелкой |
| Стоимость оснастки | Низкий: провод одноразовый | Выше: каждый электрод должен быть отфрезерован и заправлен. |
| Типичный допуск | ±0,003 to ±0.005 mm on a well-kept machine | От ±0,01 до ±0,02 мм |
| Лучше всего подходит | Штамповочные штампы, экструзионные штампы, твердосплавные, тонкие стенки | Полости формы, глубокие ребра, текстурированные поверхности. |
Для работ в глухих полостях помощником проволочного станка является грузило. А Прошивной электроэрозионный станок с ЧПУ прожигает полость фигурным электродом и достигает деталей, недоступных ни одному проводу, поэтому их обычно покупают парой, а не как замену друг другу.
 Прошивной станок с ЧПУ 650 EDM Sinker EDM Сопутствующий электроэрозионный станок для слепых полостей, устанавливаемый рядом с проволочными станками для рабочих процессов штамповочного цеха, требующих изготовления деталей из электродов определенной формы. Посмотреть продукт →
Электрод необходимо предварительно обработать.
Грузило настолько хорошо, насколько хороши электроды, которыми оно горит. Графитовые заготовки фрезеруются до того, как они попадут в резервуар электроэрозионной обработки, и для этой работы требуется машина, рассчитанная на пыль и износ. Графитные и фрезерные станки имеют более высокие скорости вращения шпинделя, герметичные направляющие и специальную систему пылеудаления, поэтому геометрия электрода, выходящего из шпинделя, является геометрией, которая вжигается в матрицу.
 NE6050 Графитно-фрезерный станок по графиту Опция обработки графита для подготовки фасонных электродов перед электроэрозионной обработкой, поддерживающая рабочие процессы штамповочного цеха, где геометрия электродов имеет значение. Посмотреть продукт →
Контрольный список покупок и эксплуатационные расходы
Проволочный электроэрозионный станок оценивается по тому, что он держит после восьми часов резки, а не по числу, указанному в брошюре. Используйте этот список при оценке машины:
- Попросите пробный рез из вашего собственного материала, с вашей собственной геометрией и измерьте результат, а не демонстрационную деталь, подготовленную поставщиком.
- Проверьте точность и повторяемость позиционирования после того, как машина проработает полную смену, а не в холодном состоянии.
- Подтвердите, сколько проходов поддерживает система управления и выбираются ли параметры автоматически или вводятся вручную.
- Проверьте автоматическую заправку проволоки, повторную заправку после перерыва, а также то, обрабатывает ли измельчитель использованную проволоку без внимания оператора.
- Перед покупкой оцените стоимость расходных материалов: проволоку, фильтры и смолу, систему очистки деионизированной воды, направляющие проволоки, сопла, а также мощность и нагрузку охладителя.
- Узнайте, кто обслуживает машину на месте, каков срок поставки запасных частей для направляющих, форсунок, насосов и системы управления, а также включена ли удаленная диагностика.
- Проверьте программную часть — импорт DXF, раскладку, программирование конусов и соответствие постпроцессора тому, как ваш цех фактически готовит чертежи.
- Подтвердите требования к установке: площадь пола, фундамент, качество водоснабжения, контроль температуры окружающей среды и вентиляция.
Ни один из этих пунктов не требует более крупной машины. Им требуется машина, указанная для ваших запчастей, и поставщик, который все равно ответит на телефонные звонки в течение третьего года.
Часто задаваемые вопросы
Вопрос 1. Как работает электроэрозионный станок с ЧПУ?
Тонкая проволока, обычно из латуни или молибдена толщиной от 0,10 до 0,33 мм, проходит между двумя направляющими и разрушает заготовку контролируемыми электрическими искрами внутри потока деионизированной воды. Проволока никогда не касается детали, поэтому режущая сила отсутствует.
В2. В чем разница между проволочным электроэрозионным электроэрозионным станком и грузильным электроэрозионным станком?
Проволока EDM cuts through-profiles with a moving wire and almost no tooling cost. Sinker EDM burns a shaped cavity with a machined electrode. Through-opening: use wire. Blind 3D cavity: sinker EDM is the only option.
Вопрос 3. Какой допуск может выдерживать электроэрозионный станок с ЧПУ?
В хорошем состоянии машина с термокомпенсацией обычно выдерживает от ±0,003 до ±0,005 мм при условии хорошей промывки и стабильной температуры в цеху. В обычном цехе без контроля температуры ±0,01 мм — вполне реальная цифра.
Вопрос 4. Какой диаметр проволоки выбрать?
Используйте самый большой провод, который позволяет ваш наименьший внутренний радиус. Проволока диаметром 0,25 мм режется быстрее и реже ломается. Проволока диаметром 0,10 мм предназначена для радиусов менее 0,1 мм и тонких стенок, но она режет медленнее и требует более тонкой промывки.
Вопрос 5. Может ли электроэрозионный станок резать закаленную сталь и твердый сплав?
Да, если материал проводит электричество. Инструментальная сталь твердостью 60HRC, карбидная и порошковая металлургическая сталь — рутинная работа. Карбид выигрывает от настроек антиэлектролизного генератора, поскольку кобальтовая связка может подвергаться воздействию диэлектрика.
Вопрос 6. Что влияет на цену электроэрозионного станка с ЧПУ?
Перемещение оси и возможность конусности являются крупнейшими факторами затрат, за которыми следуют генератор, количество управляемых осей, автоматическая заправка проволоки и резка под флюсом. Двухосевой станок с ручной нарезкой резьбы стоит дешевле пятиосного станка с конусом головки 30 градусов.
Если вас заинтересовала наша продукция, пожалуйста, свяжитесь с нами.
КОНТАКТНЫЕ ДАННЫЕ
Nantong New Era Technology Co., LTD
- Промышленный парк «Усин», район Чунчуань, город Наньтун, провинция Цзянсу, Китай.
- ТЕЛ:+86-19851302688
- Эл. почта: [email protected]
Продукция
Быстрая ссылка
Новости
Мобильный терминал
