

 English
 عربى
-
-
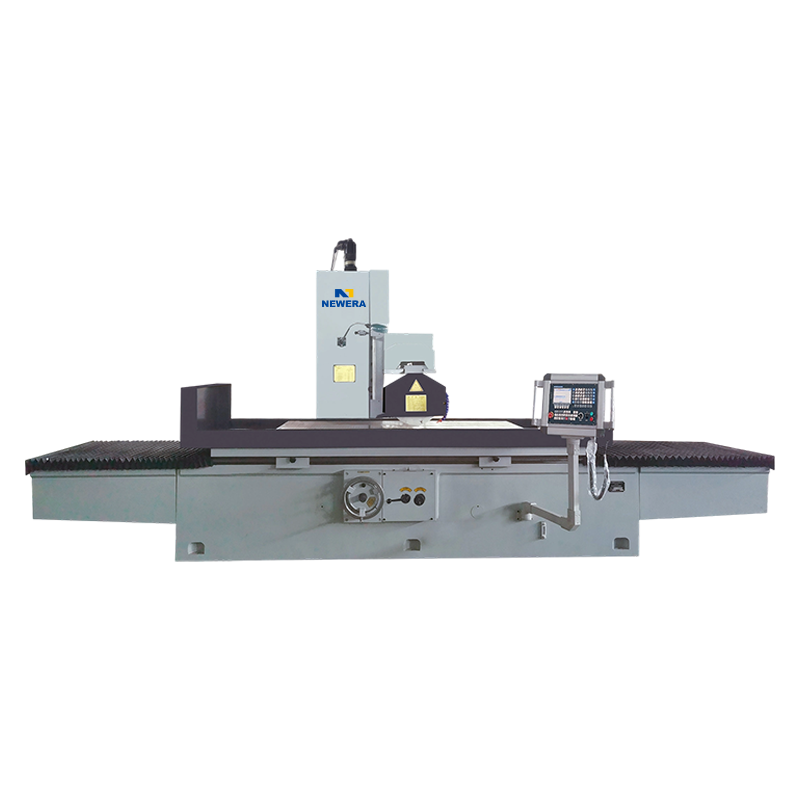 CKM7140/7150/7163/7180 Плоскошлифовальный станок с программным управлением моделей CKM7140/7150/7163/7180 ЧИТАТЬ ДАЛЬШЕ
-
-
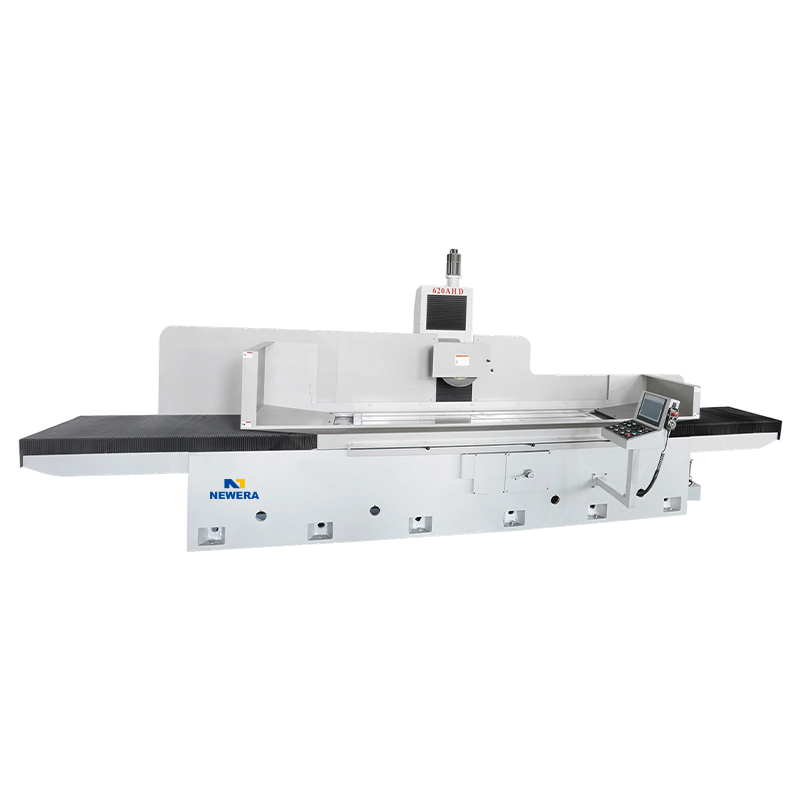 M512AHD/516AHD/620AHD Высокоточный плоскошлифовальный станок моделей M512AHD/516AHD/620AHD ЧИТАТЬ ДАЛЬШЕ
-
-
 250AH/250AHR/250AHD Высокоточный плоскошлифовальный станок моделей 250AH/250AHR/250AHD ЧИТАТЬ ДАЛЬШЕ
-
-
-
-
-
-
Новости отрасли
Дом / Новости / Новости отрасли / Руководство по механической обработке с ЧПУ в аэрокосмической отрасли: допуски, электроэрозионная обработка и выбор станков
Руководство по механической обработке с ЧПУ в аэрокосмической отрасли: допуски, электроэрозионная обработка и выбор станков
 2026.09.30
 Новости отрасли
Мастерская предлагает титановый кронштейн: Ти-6Ал-4В, длиной 240 мм, два отверстия под подшипники с выдержкой ±0,010 мм, канавку для уплотнения шириной 0,8 мм, которая должна заканчиваться с Ra 0,4 мкм, а также первый отчет о проверке изделия, поставляемый вместе с опытной партией. Фрезерный центр, который сделал прибыльной общеинжиниринговую работу цеха, автоматически не сделает эту работу прибыльной.
Обработка в аэрокосмической отрасли определяется тремя вещами задолго до того, как речь заходит о мощности шпинделя: насколько стабильно станок сохраняет размер в течение восьмичасового термического цикла, владеет ли цех процессом, позволяющим получить острый внутренний угол без радиуса фрезы, и выдержит ли документация проверку клиента. Сделайте это правильно, и работа станет выигрышной. Если вы ошибетесь, первый товар выйдет из строя, приспособление будет списано, а покупатель спокойно перейдет к следующему поставщику.
Контент
- 1 Что отличает аэрокосмическую обработку
- 2 Где заканчивается фрезерование и начинается электроэрозионная обработка
- 3 Технические характеристики станков, которые действительно имеют значение
- 4 Крупногабаритный планер и крепеж: портальные и горизонтальные платформы
- 5 Аэрокосмические цеха с большим объемом производства: выбор вертикального обрабатывающего центра
- 6 Документация, которую просят покупатели
- 7 Стоимость, время выполнения и подготовительный вопрос
- 8 Аэрокосмическая обработка с ЧПУ: общие вопросы
- 8.1 Вопрос 1. Какой допуск может соблюдаться на станках с ЧПУ для деталей аэрокосмической отрасли?
- 8.2 В2. Почему электроэрозионный станок с ЧПУ используется для изготовления компонентов аэрокосмической отрасли?
- 8.3 Вопрос 3. Титан или инконель сложнее обрабатывать?
- 8.4 Вопрос 4. Какие документы о качестве ожидают покупатели в аэрокосмической отрасли?
- 8.5 Вопрос 5. Может ли вертикальный обрабатывающий центр справиться с аэрокосмическими работами или мне нужно пять осей?
- 8.6 Вопрос 6. Сколько времени занимает запуск электроэрозионного станка с ЧПУ в производство?
Что отличает аэрокосмическую обработку
Детали аэрокосмической отрасли не просто «плотнее». Они различаются по материалу, геометрии и конструкции, и каждый меняет машину, которую вам следует купить.
Начните с материала. Ti-6Al-4V проводит тепло примерно 7 Вт/м·К по сравнению с примерно 200 Вт/м·К у алюминия, поэтому большая часть тепла, выделяемого на режущей кромке, остается в инструменте и заготовке, а не уходит со стружкой. Инконель 718 затвердевает в тот момент, когда инструмент трется, а не режет. Ни одно из этих явлений не устраняется увеличением шпинделя большего размера; И то, и другое достигается за счет жесткости, подачи СОЖ и правильного процесса отделки.
| Материал | Что делает это неловким | Процесс, который обычно завершает функцию |
|---|---|---|
| Ti-6Al-4V | Низкая теплопроводность удерживает тепло на краю; тонкие стенки прогибаются под нагрузкой | Черновая обработка твердого сплава, затем чистовая обработка по пяти осям или электроэрозионная обработка глубоких пазов. |
| Inconel 718 | Работа затвердевает при трении; Срок службы инструмента снижается при низкой скорости резания | Керамическое или твердосплавное фрезерование; грузило EDM для узких пазов и отверстий для охлаждения |
| 15-5PH нержавеющая сталь | Камедь в отожженном состоянии, твердая после выдержки | Станок до старения или электроэрозионная обработка после термообработки |
| Инструментальная сталь 48-52HRC | Быстрый износ фрезы и вибрация после закалки | Электроэрозионное грузило для полостей, ребер и острых внутренних углов. |
| Алюминий 7075/2024 | Легко режется, но после черновой обработки смещается из-за остаточного напряжения. | Черновая обработка, снятие напряжений, затем финишная обработка на термостабильном станке. |
Геометрия – второе отличие. Аэрокосмические работы полны глубоких карманов, глубина которых в шесть-восемь раз превышает диаметр фрезы, ребер шириной менее 1,5 мм и внутренних углов, нарисованных с радиусом 0,3 мм или меньше. Только эта последняя деталь решает, выйдет ли деталь из фрезерного станка или из электроэрозионной обработки.
Доказательства — третье. Необходимо отслеживать каждую летающую деталь: партию плавки, машину, оператора, срок службы инструмента, результаты проверки. Магазин, который не может изготовить эту пластинку по запросу, на самом деле не входит в цепочку поставок для аэрокосмической отрасли, независимо от того, насколько хорошо выглядит ее поверхность.
Типичные поля допуска по операциям (мм)
Длина стержня пропорциональна диапазону допуска, поэтому более короткие стержни означают более жесткий контроль. Диапазоны отражают обычную производственную практику и должны быть проверены на основе вашего собственного исследования возможностей.
Где заканчивается фрезерование и начинается электроэрозионная обработка
Практическое правило простое: наименьшая фреза, которую вы можете использовать, не сломав, устанавливает внутренний радиус угла. Ниже примерно 0,5 мм, в закаленном материале или там, где наличие заусенцев недопустимо, на помощь приходит электроэрозионная обработка с грузиком.
Sinker EDM удаляет материал путем контролируемой искровой эрозии без какого-либо усилия резания. Это означает отсутствие прогиба ребра толщиной 0,8 мм, отсутствие давления инструмента на тонкий фланец и отсутствие заусенцев на кромке топливного канала. Компромиссом является переплавленный слой, обычно толщиной от 1 до 20 мкм, который удаляется с помощью чистовых проходов или легкой абразивной обработки. Если на вашем чертеже не указан припуск на переплавку, программу электродов невозможно оптимизировать для него.
В аэрокосмическом производстве электроэрозионная обработка обычно встречается на отверстиях охлаждения лопаток турбин, формах корней елей, отверстиях топливных форсунок, пазах уплотнений и инструментах, которые производят композитные и резиновые компоненты. Это также стандартный путь для закаленных вставок матрицы, когда детализация полости становится ниже того уровня, которого может достичь фреза диаметром 3 мм.
 Электроэрозионный станок с ЧПУ 1260/прошивной станок/эрозионно-эрозионный станок Электроэрозионный станок с двойной головкой CNC1260 представляет собой высокоточный специализированный обрабатывающий центр. Разработанный и разработанный с учетом потребностей пользователей, он может похвастаться... Посмотреть продукт →
Когда цех переходит от ручного станка с ЧПУ к станку с полным ЧПУ, изменения в основном касаются контроля орбиты и повторяемости. Грузило с ЧПУ может перемещаться по запрограммированным планетарным орбитам, постоянно удерживать разрядник в глубокой полости и сохранять настройки для работы, которая вернется в следующем году. Эта повторяемость, а не грубая скорость, является тем, что удерживает работу с аэрокосмическими инструментами в пределах допусков для всей партии. Если вы сравниваете контрольные уровни впервые, это руководство по выбору грузила EDM рассказывает о различиях между платформами ZNC, PNC и полными платформами с ЧПУ.
Технические характеристики станков, которые действительно имеют значение
После того, как технологическая смесь определена, спецификация машины определяется четырьмя требованиями. Все остальное по предпочтениям.
Термическая стабильность и компенсация роста
Шпиндель, который вырастает на 20 мкм в течение первых двух часов, будет производить детали, которые выходят за пределы допуска, даже если точность позиционирования, указанная в таблице данных, идеальна. Ищите охлаждаемые корпуса шпинделей, датчики температуры в структурном контуре и устройство управления, которое может применять компенсацию роста. 30-минутная программа разминки перед первым подходом – это стандартная практика, а не дополнительная.
Жесткость, демпфирование и выбор направляющих
Коробчатые направляющие со зачищенными вручную контактными поверхностями гасят вибрацию лучше, чем линейные роликовые направляющие, и являются более безопасным выбором для тяжелых прерывистых резов в титане и инконеле. Роликовые направляющие работают быстрее и требуют меньшего обслуживания, что подходит для работы с деталями из алюминия. Запросите данные о структурном демпфировании, а не только о скорости ускоренного хода.
Обратная связь, зондирование и контроль
Стеклянные шкалы на всех линейных осях, прямое измерение поворотного стола и щуп шпинделя для проверки в процессе обработки превращают хороший станок в надежный. На титановой детали с тонким дном измерение элемента, пока деталь все еще зажата, предотвращает появление самого дорогого вида брака.
Управление охлаждающей жидкостью, стружкой и пожаром
Титановые частицы горючи. Подача СОЖ под высоким давлением через шпиндель, правильная эвакуация стружки и чистый конвейер стружки — это меры безопасности, а не служебные обязанности. Для работы с глубокими карманами по алюминию также необходимо давление охлаждающей жидкости, достаточно высокое для удаления стружки, в противном случае инструмент перережет их, и отделка стены не пройдет проверку.
Изометрический вид компоновки электроэрозионного станка: колонна несет головку по оси Z, плунжер удерживает электрод, а заготовка находится внутри диэлектрического бака на станине.
Крупногабаритный планер и крепеж: портальные и горизонтальные платформы
Детали конструкции и сборочные приспособления создают другую проблему: размер детали превышает ход машины. Портальный обрабатывающий центр решает эту проблему, перемещая шпиндель на мосту, поэтому стол остается неподвижным, и тяжелым заготовкам не приходится перемещаться. Для длинных стрингеров, нервюр крыла и буровых приспособлений такое расположение устраняет целый класс ошибок позиционирования.
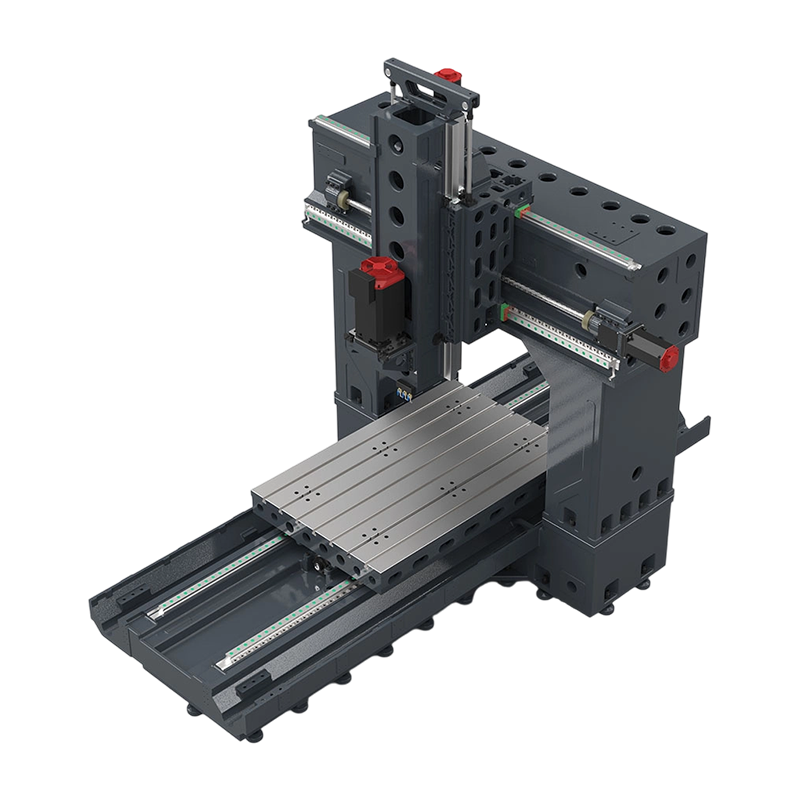 PL2016 Портальный обрабатывающий центр Стремление к удобству использования Имеет продуманную конструкцию крышки и спроектирован с учетом доступности стола и перемещения заготовок с помощью крана. Другое... Посмотреть продукт →
Горизонтальные обрабатывающие центры – это вторая половина ответа. Благодаря приспособлению для надгробия и устройству смены паллет горизонтальный станок может резать четыре грани призматической детали за одну установку, а сила тяжести помогает стружке выпадать наружу, а не возвращаться в глубокий карман. Для крупносерийных алюминиевых корпусов и кронштейнов само по себе поведение стружки часто определяет время цикла.
Аэрокосмические цеха с большим объемом производства: выбор вертикального обрабатывающего центра
Большинство субподрядчиков не эксплуатируют одну деталь в течение года. Они изготавливают тридцать различных деталей в месяц, а вертикальный обрабатывающий центр становится основой цеха. Здесь приоритеты смещаются в сторону быстрой настройки, надежного обнаружения поломки инструмента и контроля, позволяющего без проблем сохранять проверенные программы.
Высокопроизводительный станок VMC с коробчатой осью Z, охлаждаемым шпинделем и высокой скоростью обработки позволяет обрабатывать титан и закаленную нержавеющую сталь для мелких деталей конструкций, а экономичный станок может обрабатывать алюминиевые кронштейны и крепежные пластины при гораздо меньших капитальных затратах. Разделить работу между двумя обычно разумнее, чем покупать одну машину, которая посредственно справляется с обеими задачами.
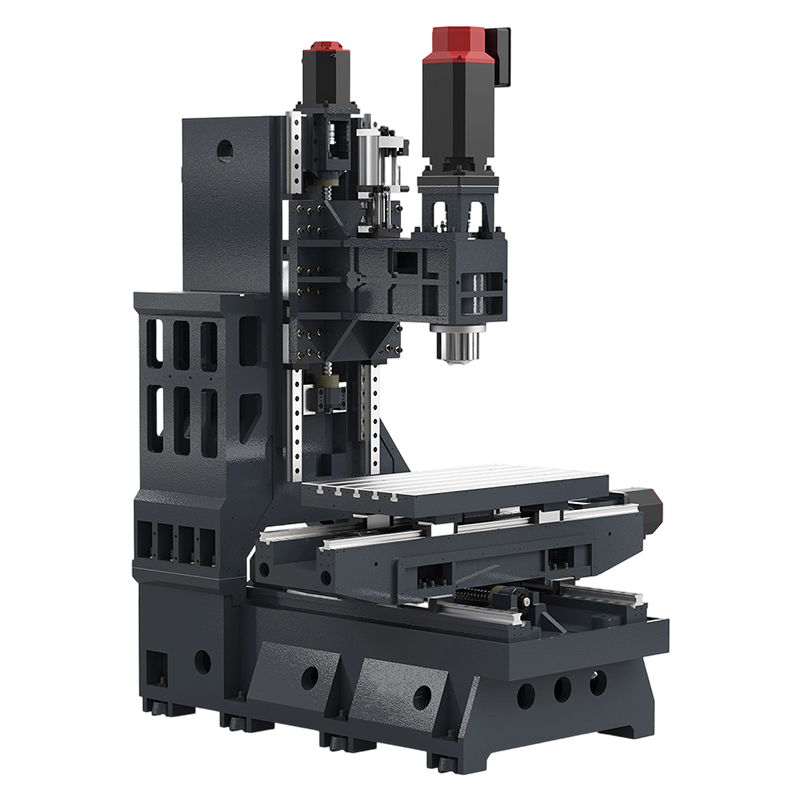 Высокопроизводительный вертикальный обрабатывающий центр VF85 Стремление к удобству использования Имеет продуманную конструкцию крышки и спроектирован с учетом доступности стола и перемещения заготовок с помощью крана. Другое... Посмотреть продукт →
Какой бы ни была модель, настаивайте на использовании датчика шпинделя и устройства для настройки инструмента. При смешанном графике время, сэкономленное на настройке, стоит больше, чем последние несколько метров в минуту быстрой скорости.
Документация, которую просят покупатели
Качество продукции гарантирует вам первый заказ. Документация дает вам второй. Клиенты из аэрокосмической отрасли обычно запрашивают сертификаты на материалы с возможностью отслеживания партий партии, отчеты о проверке первых изделий, записи КИМ или манометров, журналы срока службы инструментов и сертификаты калибровки для каждого измерительного прибора, используемого в работе. AS9100 — это стандарт управления качеством, который большинство покупателей аэрокосмической отрасли требуют от своей цепочки поставок, а специальные процессы часто должны быть аккредитованы в рамках NADCAP. Сами станки не имеют таких разрешений, но аудитор проверит способность цеха поддерживать работоспособность этих станков.
Для производителя станков полезным вкладом являются данные о повторяемости и контроль, который упрощает ведение учета. New Era Technology, производитель станков с ЧПУ из Наньтуна с более чем двадцатилетним опытом работы на станках с ЧПУ, публикует станочные платформы, охватывающие этот диапазон: от электроэрозионных электроэрозионных станков до обрабатывающих центров и шлифовальных станков — см. полный ассортимент станков .
Стоимость, время выполнения и подготовительный вопрос
Самый распространенный спор в авиационно-космическом цехе заключается в том, стоит ли цикл прогрева часа работы шпинделя в день. Ответ кроется в кривой дрейфа: некомпенсированное веретено в первый час быстро растет, а затем выравнивается. Детали, вырезанные до этого плато, будут находиться на расстоянии нескольких микрометров от деталей, вырезанных после него.
Наглядный тепловой рост некомпенсированного шпинделя при прогреве; фактические значения зависят от конструкции шпинделя, охлаждающей жидкости и температуры окружающей среды.
Помимо цены на машину, запланируйте расходы на элементы, которые решают, будет ли прибыльной работа в аэрокосмической отрасли: помещение с контролируемой температурой, если допуски действительно жесткие, КИМ или, по крайней мере, калиброванный измеритель высоты, запасные электроды и приспособления, а также соглашение об обслуживании, в котором фактически указано время реагирования. Машина, которая не работает в течение трех недель, стоит больше, чем разница между двумя ценами на покупку.
Аэрокосмическая обработка с ЧПУ: общие вопросы
Вопрос 1. Какой допуск может соблюдаться на станках с ЧПУ для деталей аэрокосмической отрасли?
Общее фрезерование обычно выдерживает ±0,05–±0,10 мм, прецизионное растывание на жестком VMC достигает ±0,010 мм, а электроэрозионное грузило с чистовыми проходами достигает ±0,005 мм. Все, что более плотно, обычно переходит к шлифовке или притирке, и каждая цифра должна быть подтверждена исследованием возможностей вашего собственного станка.
В2. Почему электроэрозионный станок с ЧПУ используется для изготовления компонентов аэрокосмической отрасли?
Электроэрозионная резка осуществляется электроэрозионной эрозией с нулевой силой резания, что позволяет создавать острые внутренние углы, глубокие узкие пазы и кромки без заусенцев в закаленных сплавах. Это стандартный путь для отверстий охлаждения, елочных форм и закаленных инструментальных вставок, где при фрезеровании остается радиус или заусенцы.
Вопрос 3. Титан или инконель сложнее обрабатывать?
И то и другое сложно по разным причинам. Титан передает тепло инструменту из-за своей низкой теплопроводности и легко отклоняется от тонких стенок. Inconel 718 затвердевает, когда инструмент трется и быстро разрушает кромки при низких скоростях резания. В обоих случаях инструмент, давление СОЖ и жесткость имеют большее значение, чем мощность шпинделя.
Вопрос 4. Какие документы о качестве ожидают покупатели в аэрокосмической отрасли?
Сертификаты материалов с возможностью отслеживания партий партии, отчеты о проверке первых изделий, записи о проверке размеров, журналы срока службы инструментов и сертификаты калибровки для измерительного оборудования. Большинство покупателей также требуют, чтобы их поставщики работали в соответствии с AS9100, а специальные процессы часто должны иметь аккредитацию NADCAP.
Вопрос 5. Может ли вертикальный обрабатывающий центр справиться с аэрокосмическими работами или мне нужно пять осей?
Трехосный VMC очень эффективно обрабатывает кронштейны, корпуса, крепежные пластины и многие детали конструкции. Пятиосная обработка становится необходимой, когда деталь имеет контурные поверхности, подрезы или требует нескольких граней без изменения положения, например, рабочие колеса и сложные ребра.
Вопрос 6. Сколько времени занимает запуск электроэрозионного станка с ЧПУ в производство?
Установка и нивелировка обычно занимают несколько дней, затем перед началом производства необходимо проверить электрод и программу орбиты на тестовой заготовке. Подождите несколько недель с момента доставки до квалифицированного процесса и дольше, если работа требует первой проверки изделия и одобрения клиента.
Если вас заинтересовала наша продукция, пожалуйста, свяжитесь с нами.
КОНТАКТНЫЕ ДАННЫЕ
Nantong New Era Technology Co., LTD
- Промышленный парк «Усин», район Чунчуань, город Наньтун, провинция Цзянсу, Китай.
- ТЕЛ:+86-19851302688
- Эл. почта: [email protected]
Продукция
Быстрая ссылка
Новости
Мобильный терминал
