

 English
 عربى
-
-
 CKM7140/7150/7163/7180 Плоскошлифовальный станок с программным управлением моделей CKM7140/7150/7163/7180 ЧИТАТЬ ДАЛЬШЕ
-
-
 M512AHD/516AHD/620AHD Высокоточный плоскошлифовальный станок моделей M512AHD/516AHD/620AHD ЧИТАТЬ ДАЛЬШЕ
-
-
 250AH/250AHR/250AHD Высокоточный плоскошлифовальный станок моделей 250AH/250AHR/250AHD ЧИТАТЬ ДАЛЬШЕ
-
-
-
-
-
-
Новости отрасли
Дом / Новости / Новости отрасли / Объяснение обрабатывающих центров с ЧПУ: типы, основные характеристики и как выбрать
Объяснение обрабатывающих центров с ЧПУ: типы, основные характеристики и как выбрать
 2026.09.23
 Новости отрасли
Подрядчик по механической обработке однажды принес нам предложение на 2000 корпусов насосов с простым требованием: допуск отверстия ±0,008 мм, документально подтвержденный для каждой детали. Ручные мельницы цеха могли бы достичь этого показателя в хороший день, но не смена за сменой и не с записями измерений, требуемыми клиентом. Заказ поступил в цех, работающий на обрабатывающих центрах с ЧПУ. Впоследствии вопрос владельца был именно тем, который должен задать каждый покупатель: какой тип обрабатывающего центра мне действительно нужен и какие характеристики действительно определяют, будет ли он приносить прибыль?
Контент
- 1 Что определяет обрабатывающий центр с ЧПУ?
- 2 Три основные конфигурации
- 3 Ключевые характеристики, определяющие производительность в реальных условиях
- 4 Сопоставление машины с деталью: сравнение радаров
- 5 Где обрабатывающие центры зарабатывают на жизнь
- 6 Стоимость владения: что складывается за пять лет
- 7 Точки обслуживания, которые защищают инвестиции
- 8 Часто задаваемые вопросы об обрабатывающих центрах с ЧПУ
- 8.1 Вопрос 1. Что такое обрабатывающий центр с ЧПУ?
- 8.2 В2. В чем разница между VMC и HMC?
- 8.3 Вопрос 3. Сколько стоит обрабатывающий центр с ЧПУ?
- 8.4 Вопрос 4. Что означают 3-осевые, 4-осевые и 5-осевые?
- 8.5 Вопрос 5. Может ли обрабатывающий центр заменить фрезерный станок с ЧПУ?
- 8.6 Вопрос 6. Для чего используется портальный обрабатывающий центр?
Что определяет обрабатывающий центр с ЧПУ?
Поместите обрабатывающий центр рядом с фрезерным станком с ЧПУ в цехе, и видимой разницей станет автоматическое устройство смены инструмента (АТС). Обрабатывающий центр с ЧПУ — это станок с числовым программным управлением, предназначенный для выполнения фрезерования, сверления, расточки, нарезания резьбы и развертывания за один установ, вытаскивания инструментов из магазина и замены их без помощи рук оператора. Эта одна возможность превращает операцию резки одним инструментом в последовательный процесс: станок может обрезать деталь, сверлить отверстия, растачивать критические диаметры и нарезать резьбу — и все это за один программный цикл.
Почему это имеет значение с точки зрения затрат? Потому что каждая смена инструмента вручную является источником вариаций. Инструмент по-разному сидит в держателе, различается момент затяжки оператора, меняется состояние прогрева шпинделя. Обрабатывающий центр устраняет эти переменные, поэтому повторяемость, а не скорость, является настоящей причиной модернизации цехов. На схеме ниже показаны основные компоненты, которые вы оцените на любом обрабатывающем центре: колонна, шпиндельная головка с приводом, рабочий стол, магазин инструментов, панель управления и основание, на котором установлена вся конструкция.
Основные компоненты обрабатывающего центра с ЧПУ
Более подробное описание того, как система управления координирует смену шпинделя, осей и инструмента, можно найти в нашем руководстве по что такое обрабатывающий центр с ЧПУ и почему это важно шаг за шагом объясняет контур управления.
Три основные конфигурации
Почти каждый обрабатывающий центр на рынке делится на три семейства. Выбор обусловлен формой заготовки, количеством граней, требующих обработки, и размером детали.
Вертикальные обрабатывающие центры (ВМК)
ВМК удерживает шпиндель перпендикулярно столу. Это значение по умолчанию для плоских деталей, пресс-форм, кронштейнов и любых заготовок, важные элементы которых доступны сверху. Настройка проста, поскольку стол открыт с трех сторон, а первоначальные вложения — самые низкие из трех семейств. Для цеха, занимающегося резкой типичных производственных деталей с перемещением по оси X примерно до 1000 мм, VMC обеспечивает наилучшее соотношение производительности и вложенного капитала. Экономичный VMC EV850 — это отличная отправная точка для предприятий, отказывающихся от ручного фрезерования.
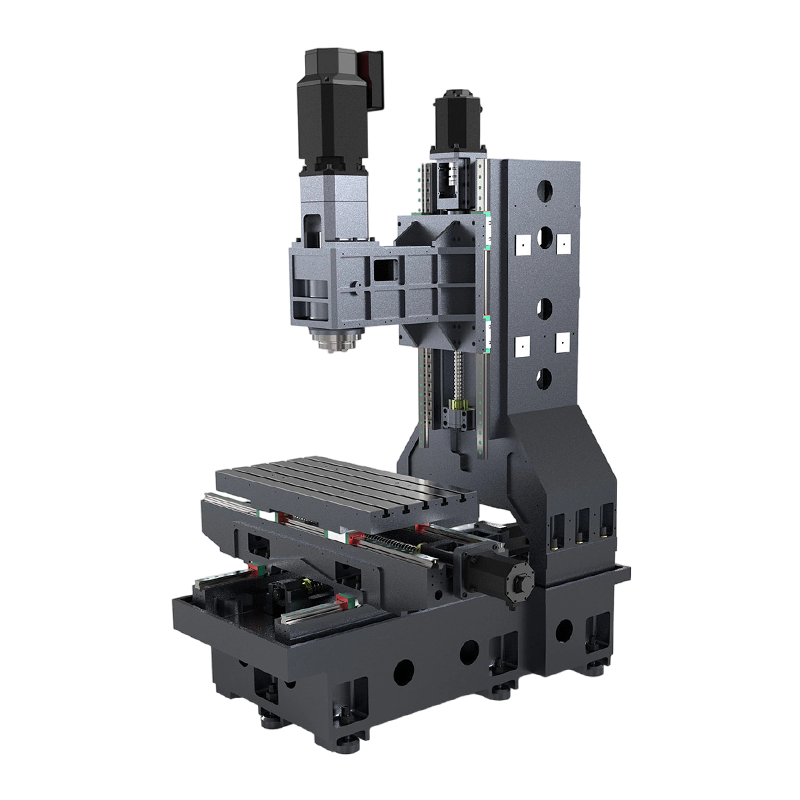 Экономичный вертикальный обрабатывающий центр EV850 для производственных цехов Этот VMC предлагает доступную точку входа для цехов, переходящих от ручного фрезерования, с конструкцией, которая упрощает погрузку краном, доступ для обслуживания и управление с помощью HMI одной клавишей. Посмотреть продукт →
Горизонтальные обрабатывающие центры (HMC)
Поверните шпиндель на 90 градусов и получите HMC. Горизонтальная ориентация позволяет стружке отваливаться от инструмента и заготовки, что увеличивает срок службы инструмента и качество поверхности глубоких отверстий и коробчатых деталей. HMC также более естественно принимают устройства смены паллет, чем VMC, поэтому они доминируют в автоматизированных подразделениях, обрабатывающих корпуса трансмиссий, корпуса клапанов и корпуса насосов в средних и больших объемах. Горизонтальный обрабатывающий центр HMC80 имеет характерную компоновку: шпиндель, колонна и система поддонов, которую можно расширить до ячейки с несколькими поддонами.
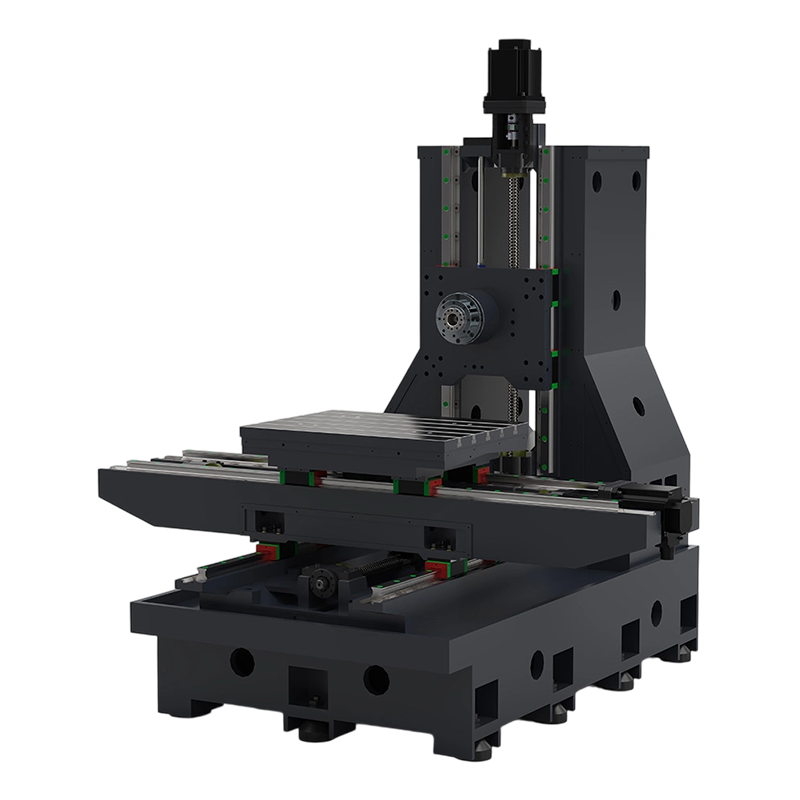 HMC80 Горизонтальный обрабатывающий центр для автоматизированных паллетных ячеек Благодаря горизонтальному шпинделю и удобной компоновке поддонов эта машина подходит для обработки деталей с глубоким отверстием и коробчатой формы, а также может быть расширена до автоматизации с несколькими поддонами для средних и больших объемов. Посмотреть продукт →
Портальные обрабатывающие центры
Когда заготовка превышает примерно 1,5 м по оси X, работу берет на себя портал. Шпиндель перемещается по мосту, поддерживаемому двумя колоннами, в то время как заготовка остается неподвижной на станине. Эта закрытая рама обеспечивает превосходную жесткость в большом объеме, поэтому порталы являются стандартным оборудованием в крупных цехах штампов и пресс-форм, при механической обработке конструкций в аэрокосмической отрасли и при обработке тяжелых листов. Портальный обрабатывающий центр PL2016 представляет собой типичный пример портального станка среднего размера с ходом по оси X 2000 мм.
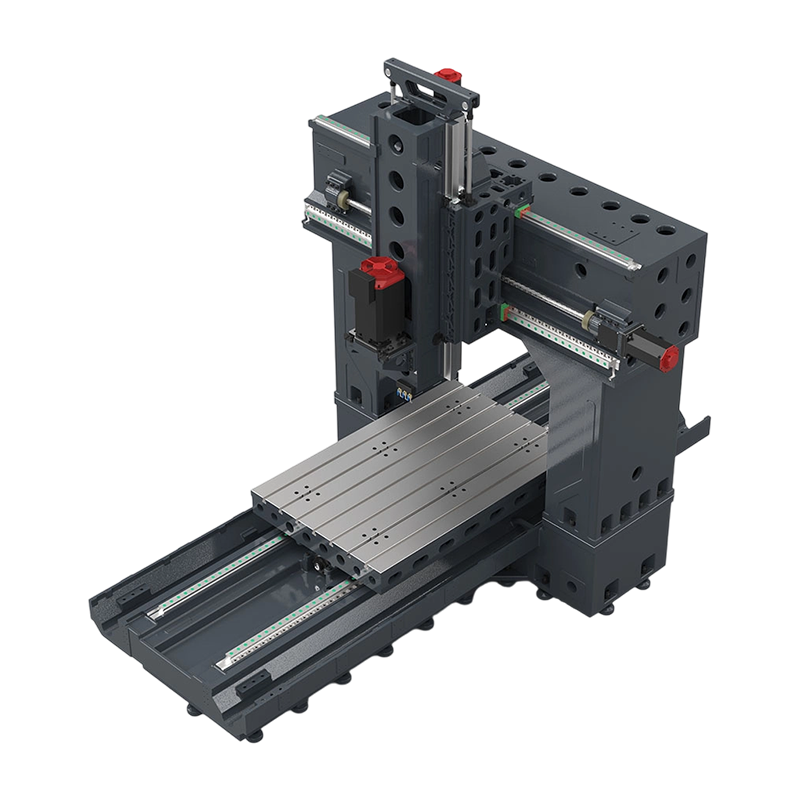 PL2016 Портальный обрабатывающий центр для крупных жестких заготовок Портал среднего размера с ходом по оси X 2000 мм, созданный для работы с крупными штампами, пресс-формами, аэрокосмической промышленностью и листами, где важна жесткость закрытой рамы в больших размерах. Посмотреть продукт →
| Критерий | VMC | HMC | Портальный |
|---|---|---|---|
| Ориентация шпинделя | Вертикальный | Горизонтальный | Вертикальный |
| Лучшая форма детали | Плоские детали, доступ сверху | Квадратные детали, глубокие отверстия, многосторонняя обработка | Большие плиты, большие формы, длинные конструктивные детали. |
| Типичное путешествие X | 600–1380 мм | 630–1000 мм | 2000–2500 мм |
| Эвакуация стружки | Умеренный | Отлично (с помощью гравитации) | Умеренный |
| Потенциал автоматизации | Ручной или поддон | Стандарт поддона | Ручной или железнодорожный |
| Индекс относительных цен | 1.0 | 1,6–1,9 | 2,2–2,8 |
Выбор между этими семействами редко сводится к тому, какое из них «лучше». Выбор между VMC и HMC сводится к геометрии детали и размеру партии — наше сравнение VMC против HMC излагает правила принятия решений в практическом плане.
Ключевые характеристики, определяющие производительность в реальных условиях
Четыре группы спецификаций определяют, оправдывает ли обрабатывающий центр свое существование: ход оси, производительность шпинделя, мощность инструмента и система управления. Их следует рассматривать в комплексе, потому что большая поездка со слабым шпинделем или небольшой инструментальный магазин будут мешать реальной работе, независимо от количества брошюр.
Значения хода оси соответствуют каталожным характеристикам текущих моделей обрабатывающих центров New Era.
Перемещение по оси является первым фильтром, поскольку оно определяет максимальный размер детали. Практическое правило: не покупайте станок, размер наибольшей детали которого превышает 70 процентов от номинального хода — вам нужно место для крепления заготовки, зажимов и зазора для инструмента.
| Спецификация | Вступление ВМК | HMC | Портальный |
|---|---|---|---|
| Рабочий ход X/Y/Z | 850×560×560 мм | 800×700×700 мм | 2000 × 1600 × 800 мм |
| Конус шпинделя | БТ40 | БТ40 / BT50 | БТ50 |
| Диапазон скоростей шпинделя | 8000–12000 об/мин | 6000–8000 об/мин | 4000–6000 об/мин |
| Инструментальный магазин capacity | 16–24 инструмента | 24–40 инструментов | 16–24 инструмента |
| Типичное применение | Формы, кронштейны, пластины | Корпуса, цилиндры, ячейки | Большие формы, аэрокосмические плиты |
Скорость шпинделя должна соответствовать вашему основному материалу. Если вы режете в основном сталь, достаточно шпинделя со скоростью 8000 об/мин, который обеспечивает лучший крутящий момент на более низкой скорости, чем шпиндель со скоростью 12000 об/мин; если вы режете алюминий, более высокий диапазон оборотов стоит дополнительных затрат.
Сопоставление машины с деталью: сравнение радаров
Владельцы магазинов обычно оценивают машину по шести критериям: гибкость настройки, жесткость, занимаемая площадь, готовность к автоматизации, возможность изготовления крупных деталей и экономическая эффективность. Постройте график трех конфигураций, и компромиссы станут очевидными.
Качественное сравнение — рейтинги отражают типичные сильные стороны каждой конфигурации в обычных приложениях для мастерских.
Радар делает компромисс явным. VMC обеспечивает гибкость и экономическую эффективность, поэтому он остается наиболее распространенным первым обрабатывающим центром. HMC обеспечивает готовность к автоматизации и контроль стружки — правильный ответ, когда одно и то же семейство деталей работает месяцами. Портальный вариант лидирует по жесткости и возможности изготовления крупных деталей, но имеет свои недостатки в занимаемой площади и цене. Выберите измерение, которое чаще всего терпит неудачу в ваших текущих заданиях, и пусть оно станет решающей осью.
Где обрабатывающие центры зарабатывают на жизнь
Обрабатывающие центры с ЧПУ используются во всех сегментах точного производства. Общая закономерность заключается в том, что чем выше стоимость заготовки, тем больше финансовые последствия одной ошибки оператора — и тем сильнее аргументы в пользу автоматизированных, повторяемых процессов. Типичные области применения включают в себя:
- Формуйте и штампуйте: стержни, полости и держатели электродов, часто в сочетании с электроэрозионным станком для получения острых внутренних углов и закаленных деталей, до которых фрезы не могут добраться.
- Автомобильная промышленность: корпуса трансмиссии, тормозные суппорты, поворотные кулаки и корпуса насосов средних и высоких серий.
- Аэрокосмическая промышленность: структурные ребра, переборки и тонкостенные монолитные детали, где съем материала высок, а жесткость имеет решающее значение.
- Медицина и электроника: корпуса инструментов, прототипы имплантатов, формы соединителей и радиаторы, где допуски жесткие, а партии небольшие.
В литейных цехах обычное и эффективное разделение заключается в том, чтобы позволить обрабатывающему центру выполнять 70–80 процентов удаления материала и использовать электроэрозионный станок с ЧПУ для геометрии, которую не может изготовить вращающийся фреза. Эта комбинация объясняет, почему производители пресс-форм склонны инвестировать в обе технологии, а не делать ставку на одну.
Стоимость владения: что складывается за пять лет
Цена покупки — наиболее заметное число, но самое маленькое и полезное. За пять лет стоимость владения обрабатывающим центром включает в себя инструменты и крепления, техническое обслуживание, энергию, время программирования и стоимость самой площади. Машина, работающая в две смены, может оправдать свою цену через 18–24 месяца; одна и та же машина, работающая шесть часов в день, может занять пять лет. Купите мощность, которую вы действительно можете загрузить.
Ориентировочный индекс для сопоставимых рабочих диапазонов — фактические котировки зависят от опций, системы управления и конфигурации.
Относительные цены между классами — это только начало. Крепления и инструменты часто добавляют 10–20 процентов к цене покупки первого комплекта работ. Энергия и расходные материалы — это меньшая статья, а вот техническое обслуживание — нет: VMC среднего размера нуждается в проверке шпинделя и смазке по фиксированному графику, и отсрочка этой работы создает классическую картину отказов, когда допуски смещаются, и машина выходит из строя во время производственного заказа, а не во время планового простоя.
Точки обслуживания, которые защищают инвестиции
План технического обслуживания, обеспечивающий точность обрабатывающего центра, не сложен, но его необходимо соблюдать по календарю, а не по кризисному графику:
- Каждую смену — проверять концентрацию СОЖ, смазку направляющих и температуру шпинделя; прислушайтесь к необычному режущему шуму.
- Еженедельно — осматривайте рычаг инструментального магазина и датчики зажима; очистите конус шпинделя.
- Ежемесячно — проверка значений люфта и компенсации оси; осмотреть направляющие крышки на наличие сколов.
- Ежеквартально — запускайте тест Ballbar для проверки округлости и точности диагонали.
- Ежегодно — полная геометрическая центровка, калибровка шкалы, обслуживание системы смазки.
Плановое техническое обслуживание — самая дешевая страховка, которую вы можете купить. Обрабатывающий центр, соблюдающий цикл калибровки, будет сохранять допуск в течение многих лет; тот, которым пренебрегают, потребует дорогостоящего инструмента и переделки задолго до того, как он полностью выйдет из строя.
Часто задаваемые вопросы об обрабатывающих центрах с ЧПУ
Вопрос 1. Что такое обрабатывающий центр с ЧПУ?
Обрабатывающий центр с ЧПУ — это станок с компьютерным управлением, который выполняет фрезерование, сверление, расточку, нарезание резьбы и развертывание с помощью автоматического устройства смены инструмента, поэтому несколько операций выполняются в одном программном цикле без смены инструмента вручную.
В2. В чем разница между VMC и HMC?
Вертикальный обрабатывающий центр имеет вертикальный шпиндель и подходит для плоских деталей с выступами сверху. Горизонтальный обрабатывающий центр имеет горизонтальный шпиндель, лучшую эвакуацию стружки и является лучшим выбором для коробчатых деталей и автоматизированных паллетных ячеек.
Вопрос 3. Сколько стоит обрабатывающий центр с ЧПУ?
VMC начального уровня является наиболее доступным способом, в то время как HMC стоят примерно в 1,5–1,9 раза дороже, а портальные — в 2,2–2,8 раза дороже для сопоставимых конвертов. Общая стоимость пятилетнего владения также включает в себя инструменты, техническое обслуживание, электроэнергию и программирование.
Вопрос 4. Что означают 3-осевые, 4-осевые и 5-осевые?
Они описывают количество управляемых осей. 3-осевой станок перемещает X, Y и Z. 4-осевой станок добавляет поворотный стол. К 5-осевой модели добавляются две поворотные оси, поэтому инструмент может приближаться к детали практически под любым углом за одну настройку.
Вопрос 5. Может ли обрабатывающий центр заменить фрезерный станок с ЧПУ?
В большинстве производственных работ — да, потому что обрабатывающий центр обеспечивает автоматическую смену инструмента, сокращение времени цикла и лучшую согласованность. Исключением являются очень большие и длинные детали, для которых требуется расширенный диапазон специального фрезерного станка или портала.
Вопрос 6. Для чего используется портальный обрабатывающий центр?
Портальный machining centers are used for large workpieces such as big mold bases, aerospace structural plates, and oversized brackets where X travel exceeds about 1.5 m and the workpiece stays stationary under a moving bridge.
Если вас заинтересовала наша продукция, пожалуйста, свяжитесь с нами.
КОНТАКТНЫЕ ДАННЫЕ
Nantong New Era Technology Co., LTD
- Промышленный парк «Усин», район Чунчуань, город Наньтун, провинция Цзянсу, Китай.
- ТЕЛ:+86-19851302688
- Эл. почта: [email protected]
Продукция
Быстрая ссылка
Новости
Мобильный терминал
