

 English
 عربى
-
-
 CKM7140/7150/7163/7180 Плоскошлифовальный станок с программным управлением моделей CKM7140/7150/7163/7180 ЧИТАТЬ ДАЛЬШЕ
-
-
 M512AHD/516AHD/620AHD Высокоточный плоскошлифовальный станок моделей M512AHD/516AHD/620AHD ЧИТАТЬ ДАЛЬШЕ
-
-
 250AH/250AHR/250AHD Высокоточный плоскошлифовальный станок моделей 250AH/250AHR/250AHD ЧИТАТЬ ДАЛЬШЕ
-
-
-
-
-
-
Новости отрасли
Дом / Новости / Новости отрасли / Портальный станок с ЧПУ для прецизионной обработки: практическое руководство по выбору
Портальный станок с ЧПУ для прецизионной обработки: практическое руководство по выбору
 2026.11.11
 Новости отрасли
Основание пресс-формы длиной 2,5 м не поместится в типичный вертикальный обрабатывающий центр с конусом 40, и даже если бы оно поместилось, стол будет выдерживать несколько тонн, в то время как шпиндель пытается выдержать допуск на длинном ходу. Именно здесь приобретает смысл портальный станок с ЧПУ для точной обработки. Структура другая, путь нагрузки другой, и риск покупки другой.
Краткий ответ: выбирайте портал, когда в процессе доминируют размер детали, вес детали и доступ сверху. Выбирайте вертикальный обрабатывающий центр, когда мелкие детали требуют быстрого цикла от стружки к стружке и компактной занимаемой площади. Точность не гарантируется только расположением портала; это зависит от жесткости конструкции, тепловых характеристик, геометрии на всем протяжении хода и приемочных испытаний, которые проверяют машину после установки.
Контент
- 1 Когда портальный станок с ЧПУ превосходит вертикальный обрабатывающий центр
- 2 Прецизионная цепь: структура, термическое поведение и геометрия
- 3 Сопоставление машины с деталью, а не с брошюрой
- 4 Проверка спецификаций, защищающая покупку
- 5 Риски, связанные с фундаментом, креплениями и монтажом
- 6 Практическая последовательность выбора
- 7 Часто задаваемые вопросы
- 7.1 Вопрос 1. Для чего используется портальный станок с ЧПУ?
- 7.2 В2. Какая площадь необходима портальному обрабатывающему центру?
- 7.3 Вопрос 3. Может ли портальный станок сохранять точность на всем протяжении хода?
- 7.4 Вопрос 4. Какой фундамент необходим для двухстоечного обрабатывающего центра?
- 7.5 Вопрос 5. Портальный обрабатывающий центр или вертикальный обрабатывающий центр для больших форм?
- 7.6 Вопрос 6. Какие приемочные испытания мне следует запросить?
Когда портальный станок с ЧПУ превосходит вертикальный обрабатывающий центр
Портальный обрабатывающий центр — это не просто более крупный вертикальный обрабатывающий центр. На двухколонном портале заготовка находится на неподвижном столе, а шпиндель перемещается по поперечной направляющей между двумя колоннами. Такое расположение распределяет режущую нагрузку по широкой базе и дает оператору доступ к крупным деталям сверху. В традиционном вертикальном обрабатывающем центре стол перемещается по осям X и Y, что эффективно для деталей меньшего размера, но становится проблемой при обработке масс по мере увеличения размера заготовки.
| Фактор принятия решения | Портальный станок с ЧПУ | Вертикальный обрабатывающий центр |
|---|---|---|
| Часть конверта | Подходит для длинных, широких или высоких деталей, для которых требуется фиксированный стол и доступ сверху. | Лучше всего подходит для небольших и средних деталей в пределах перемещения стола. |
| Вес детали | Фундамент и конструкция стола могут выдерживать тяжелые основания и рамы форм. | Масса подвижного стола становится пределом по мере увеличения веса заготовки. |
| Площадь помещения | Обычно большая занимаемая площадь; необходим запланированный доступ к крану и фундаменту. | Более компактен и легче интегрируется в ячейку. |
| Время цикла мелких деталей | Часто медленнее для небольших деталей большого объема из-за массы оси и хода. | Обычно быстрее для мелких деталей и быстрой замены. |
| Установка для больших форм | Фиксированный стол и верхний шпиндель уменьшают необходимость повторной фиксации больших заготовок. | Требует осторожной загрузки стола и может ограничить доступ к глубоким полостям. |
| Чувствительность фундамента | Высокий; выравнивание и изоляция влияют на геометрию и качество поверхности. | Умеренный; все еще нужна устойчивая плита, но масса и высота меньше. |
Если оболочка детали является основным ограничением, начните с линейка портальных обрабатывающих центров и сравните размер стола, расстояние между рельсами, перемещение поперек рельсов и удлинение плунжера, прежде чем сравнивать скорости шпинделя. Станок, который подходит к детали, но не может выдержать допуск при полном выдвижении плунжера, не является точным решением.
 PL2016 Портальный обрабатывающий центр для проверки конвертов Рассмотрите эту модель при сравнении портальных обрабатывающих центров по размеру стола, расстоянию между рельсами, поперечному перемещению рельсов и вылету плунжера до скорости шпинделя. Просмотреть продукт →
Прецизионная цепь: структура, термическое поведение и геометрия
На портале точность — это цепочка, а не одно число. База содержит таблицу и столбцы. Колонны поддерживают поперечный рельс. Поперечная направляющая несет плунжер и шпиндель. Каждое соединение, предварительная нагрузка рельса и секция отливки повышают податливость. Когда плунжер выдвигается, шпиндель отходит от самой жесткой части конструкции, поэтому машину следует оценивать в том положении, в котором она фактически будет резать.
Термическое поведение имеет такое же значение, как и статическая жесткость. Портал может иметь длительный цикл прогрева, поскольку колонны, поперечина и подъемник реагируют с разной скоростью. Попросите провести тест на температурный дрейф, который фиксирует смещение шпинделя и оси от холодного запуска до стабильной температуры. Станок, который перемещается на 30 микрон во время прогрева, все равно может изготовить хорошие детали с компенсацией, но покупатель должен знать это, прежде чем подписывать контракт.
Где лучше всего подойдет портальная планировка
Редакционное сравнение для ориентации, а не для спецификации машины.
Результаты сравнивают портальную концепцию с типичным вертикальным обрабатывающим центром для того же семейства деталей.
При полном выдвижении плунжера самым слабым местом часто является стык плунжера и поперечины. Проверьте прямоугольность оси шпинделя и стола, прямолинейность хода поперечины и повторяемость в выдвинутом положении. Эти чеки значат больше, чем глянцевая фотография большого рабочего конверта.
Сопоставление машины с деталью, а не с брошюрой
Начните с реального семейства деталей, а не с целевого размера станка. Прежде чем сравнивать предложения, соберите пять входных данных: максимальный размер заготовки, включая зазор приспособления, максимальный вес детали на стол, требуемый допуск в самой дальней позиции резания, скорость съема материала для черновой операции и качество поверхности для чистовой операции. Портальный станок может быть точным при обработке небольшого образца и по-прежнему с трудом справляться с высокой полостью формы, если плунжер выдвинут, а фреза толкается в сторону.
- Рабочая зона: длина, ширина, высота и пространство, необходимое для зажимов, угловых пластин и доступа крана.
- Вес детали: нагрузка на стол плюс нагрузка на приспособление, а не только на заготовку.
- Точность положения: допуск в углу конверта, а не только в центре.
- Режим резания: черновая обработка большими фрезами, чистовая обработка небольшими инструментами или смешанный режим.
- Термическая среда: перепады температур в магазине, прямые солнечные лучи и близлежащие источники тепла.
| Часть семейства | Доминирующее требование | Функция для проверки |
|---|---|---|
| Большие литьевые формы | Доступ к глубоким полостям и стабильная точность отделки | Жесткость удлинения плунжера, термокомпенсация, размер стола |
| Аэрокосмические рамы | Точность длинного хода и стабильность тонкостенных стенок | Прямолинейность, прямоугольность, динамический отклик поперечины |
| Станки станков | Тяжелая опора заготовки и большие торцы | Таблица допустимой нагрузки, план фундамента, расстояние между рельсами |
| Графитовые электроды | Мелкая детализация, контроль пыли и быстрая отделка | Скорость шпинделя, корпус и вытяжка, варианты меньшего портального фрезерования |
При использовании большой пресс-формы фиксированный стол портального портала и верхний шпиндель позволяют оператору проверять и переустанавливать детали, не перемещая деталь. Для аэрокосмической рамы длинный ход и термическая стабильность имеют большее значение, чем чистая мощность шпинделя. Для станин станков номинальная нагрузка на фундамент и стол могут определить проект до обсуждения системы управления.
 PL2518 Портальный обрабатывающий центр для обработки крупногабаритных деталей Ознакомьтесь с этим портальным центром для работы с большими пресс-формами, аэрокосмическими рамами или станинами, а затем запросите показатели точности с условиями испытаний. Просмотреть продукт →
Проверка спецификаций, защищающая покупку
Попросите цифры с условиями испытаний. Показатель точности позиционирования без учета длины хода, состояния компенсации и стандарта испытаний трудно сравнивать. То же самое относится к повторяемости, биению шпинделя и геометрической точности. При покупке портального станка целесообразно выполнить следующие проверки:
- Точность и повторяемость позиционирования в соответствии со стандартом ISO 230-2 на всем протяжении хода, с указанием отчета об испытаниях и статуса компенсации.
- Прямоугольность и прямолинейность в соответствии с условиями испытаний обрабатывающих центров по стандарту ISO 10791, включая проверку поперечных направляющих и осей шпинделя.
- Термический дрейф от холодного запуска до стабильной температуры, зафиксированный на шпинделе и хотя бы на одной линейной оси.
- Контакт конуса шпинделя, биение и усилие на тяге; они влияют на срок службы инструмента и качество поверхности так же, как и на точность оси.
- Тест круговой интерполяции или тест Ballbar для выявления несоответствия сервоприводов, люфта и ошибок геометрии.
- Тест на резку с использованием вашего материала и репрезентативного приспособления, а не только демонстрации легкого алюминия.
Приемка должна происходить после установки и нивелировки, а не только на заводе. Машина, которая работает точно на временном полу, но теряет геометрию после анкеровки, говорит вам что-то о фундаменте, процедуре выравнивания или плане ввода в эксплуатацию. Сохраняйте записи приемки вместе с историей машины, чтобы будущее техническое обслуживание можно было сравнить с известными базовыми показателями.
Риски, связанные с фундаментом, креплениями и монтажом
Портальный обрабатывающий центр имеет большую массу и высокую конструкцию. Фундамент обычно необходимо изолировать от плиты здания с помощью плана выравнивания, расположения анкерных болтов и дренажа для охлаждающей жидкости. Доступ к крану следует проверить до прибытия машины. Машина, которую невозможно безопасно загрузить, может простаивать, пока завод модифицируется.
Такого же внимания заслуживает работа. Для крупных деталей могут потребоваться крепления для надгробий, угловые опоры или специальные зажимы, которые не мешают плунжеру при полном выдвижении. Также меняется подача СОЖ и управление стружкой: фиксированный стол может собирать стружку в карманах, а для глубоких полостей может потребоваться подача СОЖ под высоким давлением и хорошая фильтрация, чтобы сохранить стабильность обработки.
Если работа ближе к прецизионному фрезерованию, изготовлению электродов или гравировке, чем к тяжелой черновой обработке пресс-форм, портальный фрезерный станок с ЧПУ может подойти лучше, чем большой двухстоечный обрабатывающий центр. Более легкая конструкция по-прежнему может обеспечивать доступ к порталу, в то же время более точно соответствуя режиму резки.
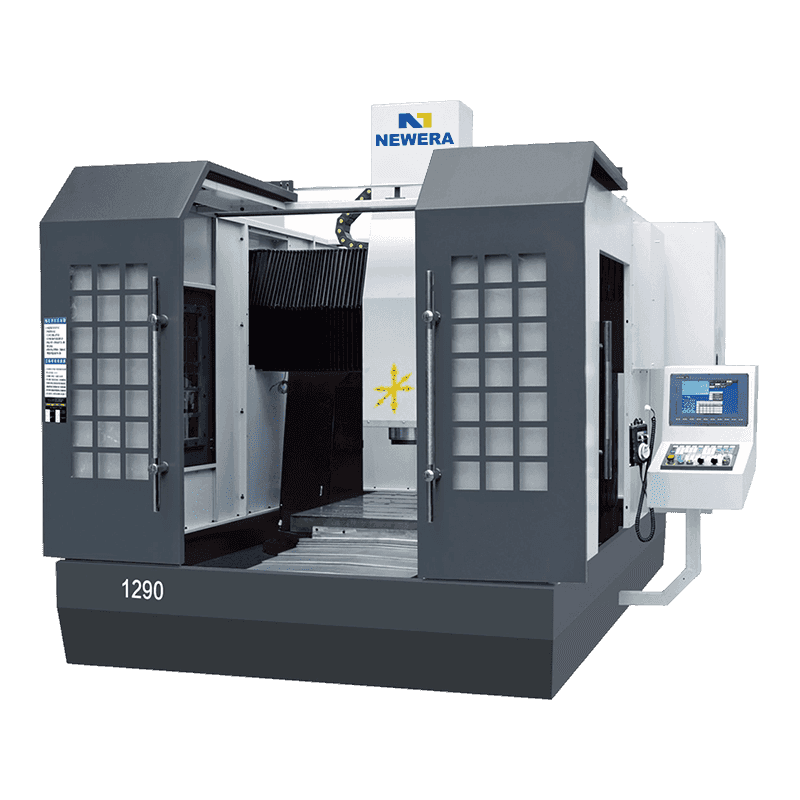
 Портальный фрезерный станок с ЧПУ NE1290 для прецизионного фрезерования Рассмотрите этот портальный фрезерный станок для прецизионного фрезерования, изготовления электродов или гравировки, где более легкая конструкция все же обеспечивает доступ к порту. Просмотреть продукт →
Практическая последовательность выбора
Используйте последовательность, которая связывает решение с деталью и приемочным испытанием. Это также обеспечивает честность сравнения котировок.
- Определите самую большую и тяжелую часть, включая приспособление и зазор крана.
- Укажите требуемый допуск в самой дальней позиции резания, а не только в центре стола.
- Составьте короткий список конструкции: двухстоечный портальный станок, портальный фрезерный станок или вертикальный обрабатывающий центр. Для справки, просмотрите что такое портальный обрабатывающий центр и как он устроен .
- Запросите отчеты об испытаниях по расположению, геометрии, температурному дрейфу и состоянию шпинделя.
- Перед выпуском заказа спланируйте фундамент, выравнивание, электропитание, охлаждающую жидкость, удаление стружки и доступ к крану.
- Станьте свидетелем испытания на резку и окончательной приемки после установки.
Лучшая машина – это не та, у которой самый большой конверт или самая высокая скорость шпинделя. Это тот, который обеспечивает необходимый допуск с вашей стороны в том месте, где инструмент фактически режет, с фундаментом и планом обслуживания, которые удерживают его там.
Часто задаваемые вопросы
Вопрос 1. Для чего используется портальный станок с ЧПУ?
Он используется для больших, тяжелых или высоких заготовок, к которым необходим доступ к шпинделю сверху, таких как основания пресс-форм, аэрокосмические рамы, станины станков и крупные детали конструкций.
В2. Какая площадь необходима портальному обрабатывающему центру?
Спланируйте площадь, занимаемую станком, а также доступ к крану, свободное пространство в шкафу управления, резервуар для охлаждающей жидкости, контейнер для стружки и безопасную зону технического обслуживания. Фундамент и путь погрузки часто определяют планировку.
Вопрос 3. Может ли портальный станок сохранять точность на всем протяжении хода?
Да, если конструкция, термокомпенсация и геометрия проверены в выдвинутом положении. Запросите данные о точности и повторяемости по всему ходу, а не только вблизи центра стола.
Вопрос 4. Какой фундамент необходим для двухстоечного обрабатывающего центра?
Для большинства установок требуется отдельный ровный фундамент с анкерными болтами и изоляция от плиты здания. Точная конструкция зависит от массы машины, состояния почвы и местной практики.
Вопрос 5. Портальный обрабатывающий центр или вертикальный обрабатывающий центр для больших форм?
Портал обычно лучше подходит для больших форм, поскольку стол неподвижен, а шпиндель перемещается над головой. Вертикальный обрабатывающий центр более эффективен для небольших форм и мелких деталей большого объема.
Вопрос 6. Какие приемочные испытания мне следует запросить?
Запросите тесты на позиционирование и повторяемость, проверки геометрической точности, записи теплового дрейфа, биение шпинделя и силу тяги, тесты на круговую интерполяцию и тест на резку с вашим материалом.
Если вас заинтересовала наша продукция, пожалуйста, свяжитесь с нами.
КОНТАКТНЫЕ ДАННЫЕ
Nantong New Era Technology Co., LTD
- Промышленный парк «Усин», район Чунчуань, город Наньтун, провинция Цзянсу, Китай.
- ТЕЛ:+86-19851302688
- Эл. почта: [email protected]
Продукция
Быстрая ссылка
Новости
Мобильный терминал
