

 English
 عربى
-
-
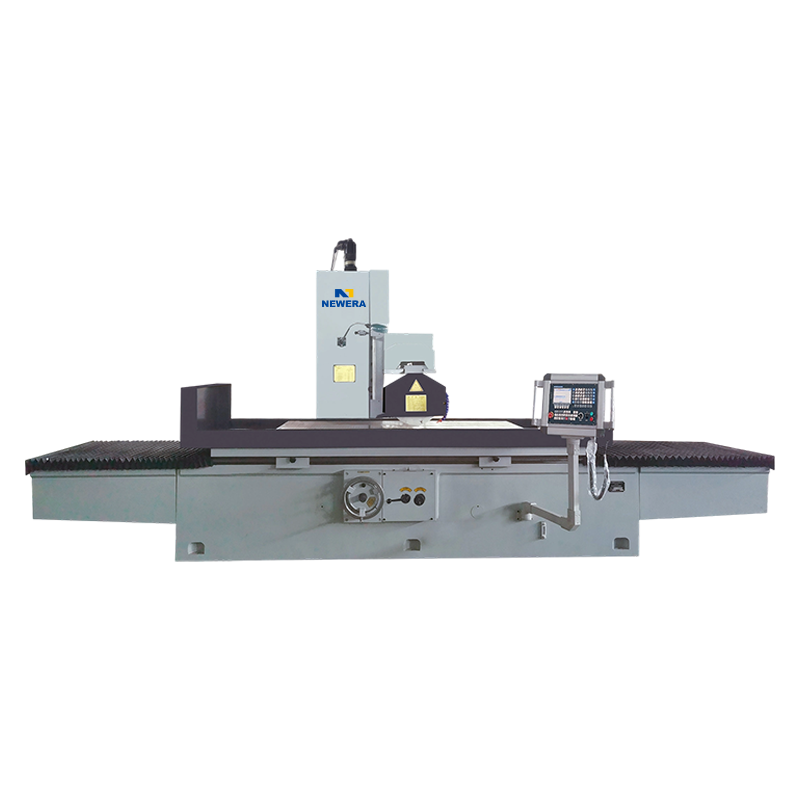 CKM7140/7150/7163/7180 Плоскошлифовальный станок с программным управлением моделей CKM7140/7150/7163/7180 ЧИТАТЬ ДАЛЬШЕ
-
-
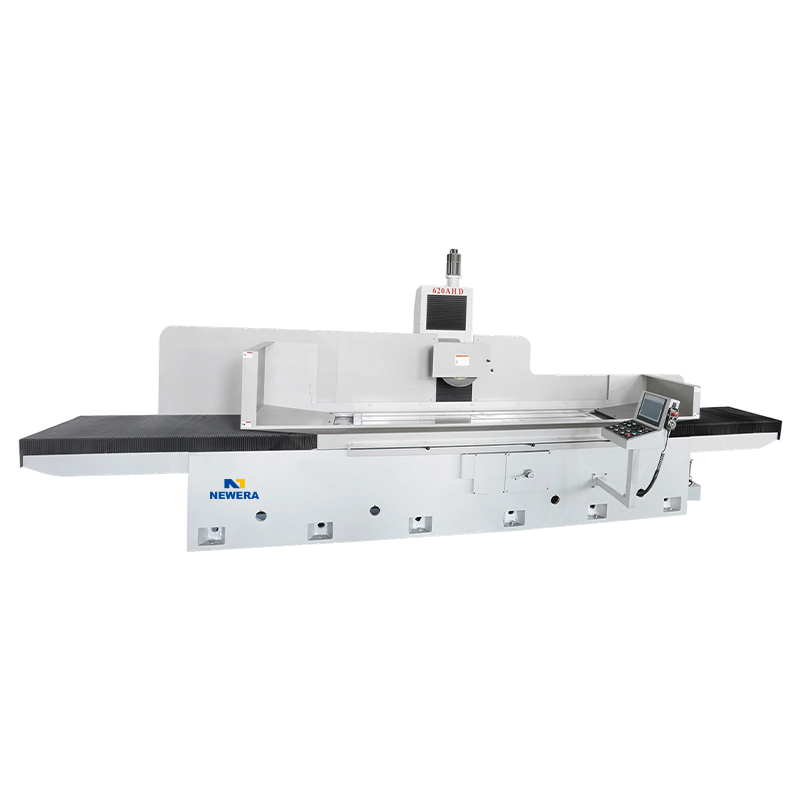 M512AHD/516AHD/620AHD Высокоточный плоскошлифовальный станок моделей M512AHD/516AHD/620AHD ЧИТАТЬ ДАЛЬШЕ
-
-
 250AH/250AHR/250AHD Высокоточный плоскошлифовальный станок моделей 250AH/250AHR/250AHD ЧИТАТЬ ДАЛЬШЕ
-
-
-
-
-
-
Новости отрасли
Дом / Новости / Новости отрасли / Электроэрозионный станок с ЧПУ против обычного электроэрозионного станка: контроль, точность, настройка и разница в стоимости
Электроэрозионный станок с ЧПУ против обычного электроэрозионного станка: контроль, точность, настройка и разница в стоимости
 2026.11.04
 Новости отрасли
Два штамповочно-прошивных станка могут располагаться рядом с одинаковым размером стола, одинаковым генераторным шкафом и занимать одинаковую площадь, но при этом оставаться совершенно разными инструментами в повседневном использовании. Решающая разница не в источнике питания, а в том, кто владеет орбитой. На обычном грузиле (ручном или ЗНК) оператор управляет вращением, компенсацией глубины и компенсацией износа вручную, на ощупь и по памяти. На грузиле с ЧПУ эти движения программируются, сохраняются и повторяются при следующей работе. Цена, время наладки, количество электродов, процент брака и скорость, с которой новый сотрудник становится продуктивным, — все это вытекает из этого единого разделения.
Приведенное ниже сравнение предназначено для магазинов, которые покупают электроэрозионный станок с поршнем, заменяют устаревший ручной станок или задаются вопросом, стоит ли оно того. Это также устраняет ловушку именования, из-за которой поиск «ЧПУ EDM против обычного EDM» является одним из наиболее запутанных поисков в этой области.
Контент
- 1 Короткий ответ: когда каждая машина выигрывает
- 2 Чем на самом деле отличается контур управления
- 3 Точность, чистота поверхности и повторяемость
- 4 Сколько стоит запустить
- 5 Там, где традиционная электроэрозионная обработка по-прежнему занимает свое место
- 6 Контрольный список покупок для любого типа машины
- 7 Одна ловушка именования: два разных «традиционных» сравнения
- 8 Часто задаваемые вопросы
- 8.1 Вопрос 1. В чем разница между электроэрозионным станком с ЧПУ и обычным электроэрозионным станком?
- 8.2 В2. Является ли электроэрозионный станок с ЧПУ более точным, чем ручной электроэрозионный станок?
- 8.3 Вопрос 3. Сколько стоит электроэрозионный станок с ЧПУ?
- 8.4 Вопрос 4. Можно ли модернизировать обычный электроэрозионный станок до станка с ЧПУ?
- 8.5 Вопрос 5. В чем разница между электроэрозионным станком и проволочным электроэрозионным станком?
- 8.6 Вопрос 6. Какие материалы можно обрабатывать электроэрозионной обработкой?
Короткий ответ: когда каждая машина выигрывает
Купите ЧПУ, если вам приходится выполнять повторяющуюся работу — штампы с несколькими полостями, глубокие ребра, штабелирование с жесткими допусками или семейство деталей, которое возвращается каждый месяц. Купите обычный, если работа разовая, геометрически простая и у вашего оператора годы на маховике. Если вы находитесь между этими двумя, станок с ЧПУ (программируемая ось Z с более простым управлением) обычно закрывает разрыв по более низкой цене, чем полный станок с ЧПУ.
| Особенность | Обычный/ЦНК | ПНК | ЧПУ |
|---|---|---|---|
| Управление осью | Только сервопривод Z, параметры устанавливаются вручную | Программируемый Z, ограниченный X/Y | X, Y, Z, часто C и четвертая ось. |
| Орбита | Ручная подача или механическое крепление | Простой запрограммированный шаг | Программируемые 2D/3D орбиты с адаптивным шагом |
| Глубина и компенсация износа | Оператор останавливает и компенсирует ситуацию на глаз. | Полуавтоматический | Автоматически, сохраняется в программе |
| Обращение с электродами | Ручное выравнивание каждого изменения | Ручное, более быстрое обнуление | Автоматический чейнджер на многих моделях. |
| Лучше всего подходит | Одиночные полости, ремонт, инструментальный цех | Небольшие партии, простые штампы | Повторное производство, сложные полости |
Чем на самом деле отличается контур управления
Внутри обычного грузила
Станок ZNC приводит в движение одну сервоось. Оператор устанавливает ток разряда, время включения/выключения импульса, напряжение зазора и скорость сервопривода с фиксированными шагами, а затем опускает электрод до упора. Вращение осуществляется физически: слегка подталкивайте X и Y или используйте механическую орбитальную головку, одновременно прислушиваясь к треску, который означает устойчивое горение. Когда электрод изнашивается по углам, компенсацией является выбор второго электрода меньшего размера.
Внутри грузила с ЧПУ
Система управления управляет несколькими осями и сама рассчитывает орбиту — круговую, квадратную, векторную или трехмерную — с запрограммированным шагом и запрограммированной конечной глубиной. Настройки генератора автоматически следуют за орбитой, а адаптивные схемы следят за зазором и корректируют горение по мере изменения рабочей зоны. Устройство смены электродов заменяет инструменты для черновой и чистовой обработки без участия оператора, а данные об износе записываются обратно в программу, поэтому следующая полость начинается с тех же номеров.
Практический вывод прост: на ЧПУ ноу-хау живет в программе, на станке с ручным управлением оно живет в человеке, стоящем за пультом.
 Электроэрозионно-прошивной станок с ЧПУ 1060 Токарно-эрозионный электроэрозионный станок с ЧПУ модели ЧПУ 1060, созданный для цехов, которым нужны ноу-хау процесса, хранящиеся в программе, с дополнительным электрическим блоком с ЧПУ. Посмотреть продукт →
Точность, чистота поверхности и повторяемость
Обычные машины не являются неточными. Ухоженное грузило ZNC в умелых руках может обеспечить точный допуск на одной полости. Реальная разница заключается в повторяемости — для сорока гнезд, трех смен и двух операторов. Грузила с ЧПУ обычно характеризуются повторяемостью позиционирования в низком микронном диапазоне, примерно от ±0,002 до ±0,005 мм, в зависимости от модели и марки, а орбита выполняется одинаково в каждом цикле, что позволяет сохранять небольшие отклонения от полости к полости.
Качество поверхности обычно указывается в соответствии с директивой VDI 3400 или непосредственно в Ra. Тонкие проходы электроэрозионной обработки обычно достигают Ra 0,1–0,4 мкм, при этом специальные зеркальные схемы работают тоньше. ЧПУ добавляет не волшебную отделку, а повторяемую — тот же Ra на девятой полости, что и на первой полости.
Именно в этом количестве установок разница и увеличивается. Каждая замена электрода на ручном станке означает повторное выравнивание, обнуление и восстановление прожига — минуты, которые трудно восстановить, если в матрице десять полостей.
Сколько стоит запустить
Грузило с ЧПУ имеет большую выгоду по сравнению с сопоставимой моделью ZNC, а разрыв увеличивается за счет количества осей, устройства смены электродов и функций управления. Окупаемость достигается по трем направлениям: меньшее количество электродов (один электрод с ЧПУ с орбитой часто заменяет несколько ступенчатых ручных электродов), меньшее время оператора на полость и меньшее количество отходов во время чистовых проходов.
Ниже этого кроссовера ручная машина обычно выигрывает по совокупным затратам — меньший капитал, и работа завершается до того, как усилия по программированию будут амортизированы. Выше него кривая ЧПУ продолжает падать, потому что трудозатраты и расход электродов масштабируются с каждой полостью.
Там, где традиционная электроэрозионная обработка по-прежнему занимает свое место
- Одиночные кариесы и ремонтные работы. Треснувшая вставка штампа или ремонт сварного шва редко оправдывают время CAM; ручная прошивка возвращает его в типографию в тот же день.
- Гибкость инструментального цеха. Никакой модели, никакой программы, никакого постпроцессора — просто зажмите, выровняйте и сожгите.
- Капитальная дисциплина. Небольшие магазины с устойчивой, но простой работой вкладывают меньше денег и сохраняют баланс чистым.
- Геометрия с прямыми стенками. Сквозные отверстия, простые глухие карманы и операции по маркировке мало что выигрывают от орбиты.
Машины класса ZNC-450 созданы именно для этой территории: компактные, механически простые и по цене, позволяющей инструментальному цеху иметь такой станок без экономического обоснования.
 Вырубно-прошивной станок ZNC 450 EDM Компактный электроэрозионный станок типа ZNC для инструментальных цехов с несколькими дополнительными конфигурациями шкафов управления, доступными для различных рабочих предпочтений. Посмотреть продукт →
Золотая середина, достойная ценообразования
PNC находится там, где фактически оказывается большинство покупателей, впервые покупающих недвижимость. Вы получаете программируемую ось Z, сохраненную глубину и повторяемый чистовой проход, но сохраняете ручную работу с электродом и более низкую цену. Для цеха, сжигающего от трех до пяти простых полостей в месяц, инвестиции часто окупаются быстрее, чем полноценный станок с ЧПУ.
 ПНК 450 EDM Die-Sinking Machine ПНК 450 die-sinking EDM offers programmable Z-axis control and manual electrode handling, positioned between manual machines and full CNC for simple cavity work. Посмотреть продукт →
Контрольный список покупок для любого типа машины
- Считайте полости, а не машины. Десять вставок в год с двумя полостями каждая указывает на ручное управление; та же десятка с двадцатью полостями каждая указывает на ЧПУ.
- Запишите допуск, который вы должны соблюдать для всех полостей. , а не просто лучший из когда-либо созданных вашим оператором.
- Бюджетные электроды как эксплуатационные расходы. Орбита с ЧПУ может резко сократить расход электродов — зачастую это самая быстрая часть окупаемости.
- Проверьте наличие навыков. Ручная электроэрозионная обработка зависит от опытного мастера; ЧПУ зависит от того, кто может программировать и проверять орбиты.
- Осмотр бака, промывка и фильтрация. перед функциями управления. Плохая промывка ограничивает точность на каждой машине, что бы ни говорил экран.
- Подтвердите обслуживание и запасные части на месте , особенно для генератора и сервопривода.
Если вы все еще взвешиваете контрольные уровни, эта разбивка является ли токарно-прошивной станок с ЧПУ лучшим выбором для данной рабочей нагрузки полезно второе мнение.
Одна ловушка именования: два разных «традиционных» сравнения
Половина путаницы вокруг этого ключевого слова связана с языком. Иногда «обычный электроэрозионный станок» означает ручной электроэрозионный станок, как описано выше. В других случаях это означает традиционную обработку — фрезерование, токарную обработку, сверление — в противовес электроэрозионной обработке как процессу.
Во втором смысле контраст снова иной. Электроэрозионная обработка удаляет материал искрами, а не режущей кромкой, поэтому твердость не имеет большого значения: закаленная инструментальная сталь с твердостью 60 HRC режется так же легко, как и отожженная заготовка. Режущая сила отсутствует, поэтому тонкие стенки и тонкие детали сохраняются. Компромиссы заключаются в том, что заготовка должна проводить электричество, графит и керамика требуют особого обращения, скорость съема медленнее, чем при черновом фрезеровании, а также то, что диэлектрическое масло, фильтрация и противопожарные меры являются постоянными эксплуатационными расходами.
Часто задаваемые вопросы
Вопрос 1. В чем разница между электроэрозионным станком с ЧПУ и обычным электроэрозионным станком?
Обычный EDM is controlled by the operator, who sets discharge parameters and orbits the electrode by hand. CNC EDM programs the orbit, depth and wear compensation, so the same burn repeats without intervention.
В2. Является ли электроэрозионный станок с ЧПУ более точным, чем ручной электроэрозионный станок?
В одной полости разница может быть небольшой. При обработке многих полостей электроэрозионная обработка с ЧПУ выигрывает за счет повторяемости, поскольку орбита и смещения остаются одинаковыми между циклами, сменами и операторами.
Вопрос 3. Сколько стоит электроэрозионный станок с ЧПУ?
Цена зависит от размера стола, количества осей, устройства смены электродов и класса генератора. Простой двухосный станок и полностью автоматизированный станок находятся в совершенно разных категориях, поэтому запрашивайте расценки на конкретную конфигурацию, а не на цифру в заголовке.
Вопрос 4. Можно ли модернизировать обычный электроэрозионный станок до станка с ЧПУ?
Редко стоит того. Для полного ЧПУ требуются другие сервоприводы, обратная связь по положению, новый интерфейс генератора и часто перестроенный плунжер — стоимость приближается к новому станку, в то время как механическая конструкция остается старой.
Вопрос 5. В чем разница между электроэрозионным станком и проволочным электроэрозионным станком?
Sinker EDM прожигает трехмерную полость фасонным электродом, погруженным в масло. Проволочная электроэрозионная обработка режет двумерный профиль с помощью движущейся проволоки в воде и используется для изготовления пуансонов, штампов и пластин, а не полостей.
Вопрос 6. Какие материалы можно обрабатывать электроэрозионной обработкой?
Любой электропроводящий материал: инструментальная сталь, закаленная штамповая сталь, нержавеющая сталь, титан, карбид, медные сплавы и суперсплавы. Пластмассы, керамика и большинство композитов не могут быть разрезаны электроэрозионным станком напрямую.
Честно говоря, ни одна из машин не устарела. Грузило с ЧПУ обеспечивает повторяемость и освобождает квалифицированных специалистов от необходимости следить за циферблатом; обычное грузило обеспечивает простоту и быстрый путь от зажима до места прожига. Сопоставьте уровень контроля с количеством полостей, которые вы фактически создаете, и спор разрешится сам собой.
Если вас заинтересовала наша продукция, пожалуйста, свяжитесь с нами.
КОНТАКТНЫЕ ДАННЫЕ
Nantong New Era Technology Co., LTD
- Промышленный парк «Усин», район Чунчуань, город Наньтун, провинция Цзянсу, Китай.
- ТЕЛ:+86-19851302688
- Эл. почта: [email protected]
Продукция
Быстрая ссылка
Новости
Мобильный терминал
